

 중국인

아시아 태평양 치과용 CAD/CAM의 폭발적인 성장: 중국과 인도의 기회와 과제
2026-01-18
2026-10-21
치과용 지르코니아 수복물은 사전 소결된 지르코니아 블록을 밀링한 후 고온에서 소성하여 최종 밀도와 강도를 얻습니다. 이 과정에서 재료가 치밀해지면서 수복물은 작아집니다.
하지만 지르코니아 크라운이나 브릿지가 예측 가능한 양만큼 수축되면서도 CAD 소프트웨어에서 설계한 치수를 어떻게 달성할 수 있습니까?
대답은 단순히 소결 온도가 아닙니다. 예측 가능한 지르코니아 수축은 재료 구성, 분말 가공, 사전 소결 밀도, 소결 조건, 치수 측정 및 CAD/CAM 보상이 함께 작용한 결과입니다.
사전 소결된 지르코니아는 완전히 조밀하지 않습니다. 지르코니아 입자는 연결되어 있지만 그 사이에는 미세한 기공이 남아 있습니다.
물질이 가열되면 열 에너지가 원자 및 이온 이동성을 증가시킵니다. 확산 공정을 통해 재료는 입자 접촉과 입자 경계를 향해 이동할 수 있습니다. 입자 사이의 연결로 알려진 소결 목, 점차적으로 성장하십시오.
동시에, 재료의 밀도가 높아짐에 따라 기공은 작아지고 결국 사라지게 됩니다.
간단히 말해서:
입자 결합 증가 → 기공 부피 감소 → 밀도 증가 → 전체 치수 감소.
따라서 지르코니아 소결 수축은 본질적으로 다음의 거시적 결과입니다. 치밀화.
이 질문에는 중요한 구별이 필요합니다.
지르코니아는 가열하면 자연적으로 산화됩니다. 열팽창. 상대적으로 낮은 온도에서는 온도가 상승하면 크기가 약간 증가할 수 있습니다.
상당한 소결이 일어날 만큼 온도가 충분히 높아지면 치밀화 효과가 더 강해지기 시작합니다. 기공 부피의 감소는 결국 열팽창으로 인한 치수 증가를 초과합니다.
따라서 전체 프로세스는 다음과 같이 단순화될 수 있습니다.:
가열 → 열팽창 → 치밀화 시작 → 수축 증가 → 최종 치밀화.
이는 치아 수복물이 눈에 띄게 커졌다가 갑자기 작아지는 것을 의미하지 않습니다. 이러한 효과는 지속적인 가열 공정 중에 중첩되며 정확한 치수 거동은 재료 및 소결 조건에 따라 달라집니다.
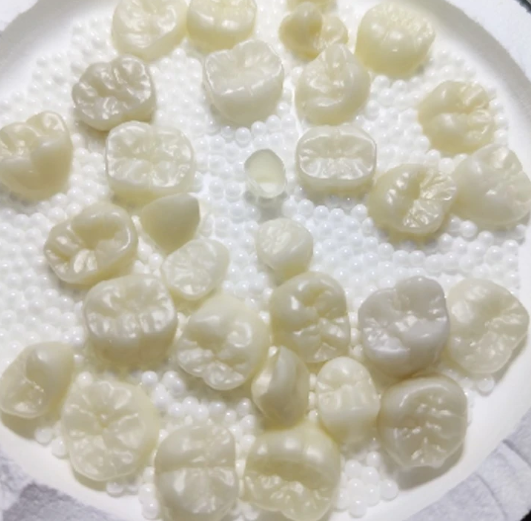
수축량은 사전 소결체의 상태와 밀접한 관련이 있습니다.
가장 중요한 요소 중 하나는 사전 소결 밀도.
동일한 유형의 분말로 만든 두 개의 지르코니아 블록을 고려하십시오.
저밀도 사전 소결 블록은 더 많은 기공 부피를 포함합니다. 최종 소결 중에 더 많은 기공 공간을 제거해야 하므로 치밀화가 더 커지고 잠재적으로 선형 수축이 더 커집니다.
밀도가 높은 블록은 남은 기공 부피가 적기 때문에 추가로 치밀화할 여지가 적습니다.
이는 중요한 관계를 형성한다.:
소결 전 밀도 → 잔존 다공성 → 치밀화 → 치수수축
따라서 치과용 지르코니아 제조에서는 밀도 균일성을 제어하는 것이 평균 밀도를 제어하는 것만큼 중요합니다.
지르코니아 블록의 서로 다른 영역이 서로 다른 사전 소결 밀도를 가지고 있다고 가정합니다.
한 영역이 다른 영역보다 밀도가 낮으면 소결 중에 더 치밀화될 수 있습니다. 결과적으로 서로 다른 영역에서는 약간 다른 치수 변화가 발생할 수 있습니다.
이는 더 크거나 더 복잡한 수복물의 치수 부정확성에 기여할 수 있습니다.
이러한 이유로 지르코니아 제조는 제어를 통해 일관된 내부 구조를 달성하는 데 중점을 둡니다.:
분말 특성
분말 혼합 및 가공
압축
사전 소결
밀도 분포
목표는 단순히 특정 평균 수축 값을 달성하는 것이 아니라 재료 전반에 걸쳐 균일하고 반복 가능한 수축.
지르코니아는 모든 재료 또는 모든 생산 배치에서 정확히 동일한 비율로 수축되지 않습니다.
따라서 제조업체는 수축을 실험적으로 결정합니다.
간단한 예는 다음과 같습니다:
사전 소결 치수: 100.00mm
소결 후 치수: 79.20mm
선형 수축은 다음과 같습니다.:
[
\분수{100.00-79.20}{100.00}\times100%=20.8%
]
해당 치수 유지 계수는 다음과 같습니다.:
[
\분수{79.20}{100.00}=0.792
]
이 측정된 값은 적절한 CAM 보상 계수를 설정하는 데 사용될 수 있습니다.
실제 생산에서 수축 테스트는 통제된 측정 절차를 따라야 하며 치수 거동은 다양한 방향으로 평가될 수 있습니다.
이것이 소결 후 수복물이 의도한 치수에 가깝게 돌아올 수 있는 주요 이유입니다.
원하는 최종 차원은 다음과 같다고 가정합니다.:
10.00mm
측정된 선형 수축 계수는 대략 다음과 같습니다.:
0.792
CAM 시스템은 더 큰 사전 소결 수복물을 생산해야 합니다.:
[
10.00 / 0.792 \대략 12.63\text{mm}
]
소결 후:
[
12.63\times0.792\about10.00\text{mm}
]
CAM 시스템에서 사용되는 실제 값은 특정 지르코니아 재료와 측정된 수축 계수에 따라 달라집니다.
따라서 지르코니아 자체는 특정 최종 치수로 수축해야 한다는 사실을 "알지" 못합니다.
대신에:
재료는 예측 가능한 수축을 제공하고 → 제조업체가 이를 측정하고 → CAM 시스템이 이를 보상합니다.
이상적으로, 균질한 지르코니아 본체는 서로 다른 방향에서 유사한 수축을 보여야 합니다. 이것은 종종 상대적으로 설명됩니다. 등방성 수축.
그러나 실제 재질은 X, Y, Z 방향 간에 차이가 나타날 수 있습니다.
예를 들어, 가상의 자료는 다음과 같습니다.:
| 방향 | 선형 수축 |
|---|---|
| X | 20.8% |
| Y | 21.0% |
| Z | 20.7% |
작은 차이는 상대적으로 일관된 치수 동작을 나타냅니다.
차이가 클 경우 재료가 더 뚜렷하게 나타날 수 있습니다. 이방성 수축.
이는 작은 치수 편차라도 누적될 수 있는 대형 브릿지 및 복잡한 수복물에 특히 중요합니다.
소결 프로그램은 치밀화 과정에서 재료가 어떻게 이동하는지를 결정합니다.
중요한 매개변수는 다음과 같습니다:
가열 속도
최고 소결 온도
개최시간
냉각 속도
로 온도 균일성
수복물 크기 및 형상
용광로 내부 배치
온도가 높다고 해서 단순히 "더 나은 수축 제어"를 의미하는 것은 아닙니다.”
소결 조건이 적절하지 않은 경우 과도한 입자 성장, 불충분한 치밀화 또는 기타 미세 구조 변화가 최종 특성 및 치수 안정성에 영향을 미칠 수 있습니다.
목표는 제어되고 반복 가능한 소결 공정 예상되는 최종 밀도와 치수를 생성합니다.
다른 지르코니아 재료는 다를 수 있습니다.:
분말 특성
입자 크기 분포
안정제 시스템
다짐 조건
사전 소결 밀도
소결 거동
따라서 모든 지르코니아 블록에 하나의 보편적인 수축 계수를 적용할 수는 없습니다.
두 재료의 조성이 유사하더라도 가공 조건에 따라 소결 전 구조가 달라져 소결 거동이 달라질 수 있습니다.
그렇기 때문에 수축률은 단순히 가정하기보다는 특정 재료 및 제조 공정에 따라 결정되어야 합니다.
지르코니아 수복물의 치수 정확도는 폐쇄 루프 프로세스로 볼 수 있습니다.:
지르코니아 분말
↓
분말 가공 및 압축
↓
사전 소결 밀도 제어
↓
사전 소결
↓
수축 측정
↓
수축 계수 결정
↓
CAD/CAM 보상
↓
갈기
↓
최종 소결
↓
치밀화 및 수축
↓
최종 복원
이는 지르코니아가 소결 중에 상대적으로 예측 가능한 치수 변화를 달성할 수 있는 이유를 설명합니다.
정확성은 용광로만으로는 나오지 않습니다. 이는 소결 전에 재료를 제어하고, 실제 치수 거동을 특성화하고, 안정적인 소결 공정을 유지하고, CAD/CAM 제조 중에 적절한 보상을 적용하는 것에서 비롯됩니다.
지르코니아 소결 수축은 근본적으로 치밀화 과정. 가열하는 동안 원자 및 이온 확산으로 인해 지르코니아 입자가 더욱 긴밀하게 결합되고 미세한 기공이 점차 감소합니다. 기공 부피가 감소하면 재료의 전체 치수가 감소합니다.
동시에 지르코니아도 가열 중에 열팽창을 겪습니다. 따라서 최종 치수 변화는 가열 및 소결 사이클 전반에 걸쳐 발생하는 여러 물리적 공정의 결과입니다.
치과용 지르코니아가 예측 가능한 최종 치수를 얻을 수 있는 이유는 완벽하게 고정된 비율로 수축하기 때문이 아닙니다. 대신 제조업체는 분말, 밀도, 사전 소결 공정 및 최종 소결 조건을 제어한 다음 실제 수축률을 측정하고 CAD/CAM 소프트웨어를 통해 이를 보정합니다.