


 中文

Beneficios de los dientes totalmente cerámicos con dióxido de circonio
2024-10-16
2026-10-30
La contracción uniforme es uno de los requisitos más importantes en la fabricación de circonio dental. Durante la sinterización, el circonio se densifica a medida que los poros internos desaparecen gradualmente. Sin embargo, si el cuerpo verde tiene una densidad desigual antes de la sinterización, diferentes áreas pueden encogerse a diferentes velocidades, lo que puede causar desviaciones dimensionales, deformaciones o defectos internos.
Entonces, ¿cómo garantizan los fabricantes una densidad uniforme en toda una pieza en bruto de circonio?
La respuesta está en varios procesos de producción interconectados, incluida la preparación de polvo, la granulación por pulverización, el moldeo, el control de presión y el desaglomerado.
La densidad verde se refiere a la densidad de un cuerpo de circonio compactado antes de la sinterización.
Refleja qué tan juntas están las partículas de circonio y cuánto espacio de poro queda entre ellas.
Cuando la densidad en verde es relativamente uniforme, las diferentes regiones de la pieza en bruto de circonio tienen condiciones de empaquetamiento iniciales más consistentes. Esto ayuda a promover una densificación y contracción más uniforme durante la sinterización.
Por el contrario, una densidad verde desigual puede dar lugar a diferentes tasas de contracción locales.
Por ejemplo:
Las áreas de mayor densidad generalmente tienen menos poros iniciales.
Las áreas de menor densidad contienen más espacio poroso y pueden requerir una mayor densificación.
Las diferencias en la densificación local pueden generar tensiones internas e inconsistencias dimensionales.
Por lo tanto, lograr una densidad verde uniforme es un paso esencial para controlar la precisión dimensional de las restauraciones dentales de circonio.
El primer paso hacia una densidad uniforme comienza con el propio polvo de circonio.
Antes de formar, los fabricantes necesitan controlar varias características del polvo.:
Distribución del tamaño de partículas
Una distribución adecuada del tamaño de las partículas ayuda a lograr un empaquetamiento constante de las partículas. Las variaciones significativas en el tamaño de las partículas pueden afectar la forma en que las partículas se reorganizan durante la compactación.
Morfología de partículas
La forma de las partículas influye en la fluidez y el comportamiento de empaquetamiento. Las partículas irregulares pueden crear más resistencia durante la reorganización.
Control de aglomeración
Las partículas finas de circonio tienden naturalmente a formar aglomerados. Es posible que los aglomerados duros no se descompongan uniformemente durante el prensado, lo que podría crear diferencias de densidad localizadas.
Contenido de humedad
La humedad influye en las interacciones de las partículas, el comportamiento de granulación y la fluidez del polvo. La humedad excesiva o insuficiente puede afectar la consistencia del proceso de formación.
Al controlar estas características, los fabricantes establecen un punto de partida más consistente para las etapas de producción posteriores.
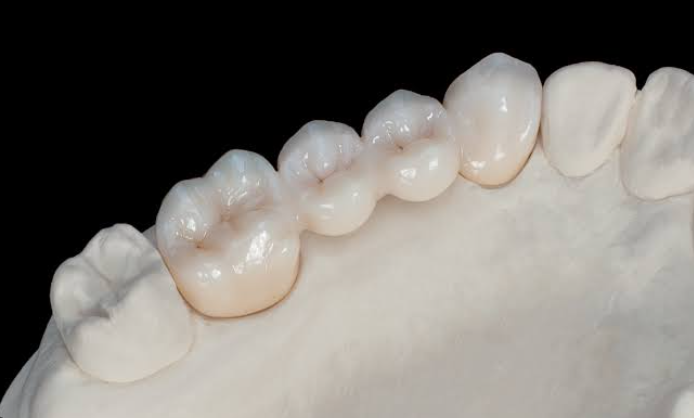
El polvo fino de circonio no siempre fluye fácilmente hacia un molde de formación. Su pequeño tamaño de partícula y su tendencia a aglomerarse pueden dificultar el llenado uniforme del molde.
Para mejorar este comportamiento, los fabricantes suelen utilizar secado por aspersión y granulación.
Durante este proceso, se atomiza una suspensión de circonio en pequeñas gotas. A medida que el líquido se evapora, las gotas forman partículas de polvo granuladas.
Los gránulos adecuadamente preparados deben tener:
Una distribución del tamaño de partículas relativamente controlada.
Buena fluidez
Contenido de humedad apropiado
Estructura interna consistente
Compresibilidad adecuada bajo presión.
Estas características ayudan a que el polvo fluya de manera más consistente hacia el molde y reducen el riesgo de un llenado desigual.
Las propiedades de los gránulos también influyen en cómo las partículas se reorganizan y deforman durante el prensado. Por lo tanto, la granulación por aspersión es un vínculo importante entre la preparación del polvo y la densidad del cuerpo verde.
Incluso cuando el polvo tiene buena fluidez, el proceso de prensado aún puede crear variaciones de densidad.
Durante el prensado uniaxial, la presión se aplica principalmente en una dirección. La fricción entre el polvo y las paredes del molde puede hacer que la transmisión de presión se vuelva desigual en todo el compacto.
Como resultado, diferentes regiones pueden experimentar diferentes niveles de compactación.
Esto puede crear un gradiente de densidad dentro del cuerpo verde.
Para minimizar este problema, los fabricantes deben optimizar:
Diseño de moldes
La geometría adecuada del molde ayuda a promover una distribución uniforme del polvo y reduce las inconsistencias en el llenado.
Consistencia del relleno
La cantidad y distribución del polvo que ingresa al molde debe permanecer constante entre los ciclos de producción.
Pulsando parámetros
La presión, la velocidad de prensado, el tiempo de retención y la secuencia de prensado deben controlarse para lograr una compactación repetible.
prensado isostático
El prensado isostático en frío (CIP) se puede utilizar para aplicar presión de manera más uniforme desde múltiples direcciones. En comparación con el prensado uniaxial convencional, puede ayudar a reducir los gradientes de densidad en procesos de conformado adecuados.
Sin embargo, la eficacia de cualquier método de prensado depende de las características del polvo, el diseño del molde y los parámetros del proceso.
Puede parecer lógico que aumentar la presión de prensado siempre mejoraría la densidad del verde. En la práctica, la relación es más complicada.
Si la presión es insuficiente, es posible que las partículas no se reorganicen adecuadamente, dejando espacios excesivos entre ellas.
Por otro lado, una presión excesiva o mal controlada puede provocar problemas como:
Deformación no uniforme de los gránulos
Concentraciones de estrés localizadas
Variaciones de densidad causadas por fricción o diferencias de llenado.
Grietas o defectos durante la compactación y posterior manipulación.
El objetivo no es simplemente lograr la mayor presión posible.
En cambio, los fabricantes necesitan establecer una ventana de prensado estable y repetible basada en las características del polvo y los requisitos del producto.
Las condiciones de formación consistentes son esenciales para producir piezas en bruto de circonio con una distribución de densidad predecible.
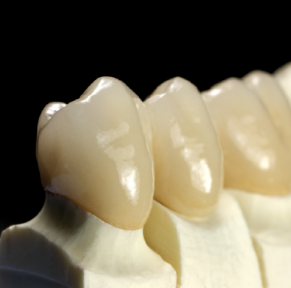
Algunos procesos de formación de circonio utilizan aglutinantes orgánicos para mejorar la resistencia del cuerpo verde y las características de manipulación.
Después del prensado, estos componentes orgánicos deben eliminarse mediante desaglomerado antes o durante la etapa de procesamiento térmico correspondiente.
Si la desaglomeración no se controla adecuadamente, la descomposición de materiales orgánicos puede generar gases más rápido de lo que pueden escapar del compacto.
Las posibles consecuencias incluyen:
Poros internos
Grietas
Defectos localizados
Daño estructural al cuerpo verde.
Para reducir estos riesgos, los fabricantes deben optimizar las velocidades de calentamiento, los tiempos de mantenimiento y las condiciones de eliminación de gases.
El proceso de desaglutinación debería permitir que los materiales orgánicos se descompongan y escapen gradualmente sin dañar la estructura del circonio.
Esto ayuda a preservar la integridad del compacto antes de la sinterización final.
El control del proceso por sí solo no es suficiente. La uniformidad de la densidad también debe verificarse mediante inspecciones de calidad adecuadas.
Los métodos de evaluación comunes incluyen:
Medición de la densidad verde aparente
La masa y el volumen externo de un cuerpo verde se pueden utilizar para calcular su densidad media.
Comparación de densidad regional
Se pueden evaluar muestras tomadas de diferentes posiciones para identificar posibles variaciones de densidad.
Evaluación de porosidad
Las mediciones de porosidad ayudan a evaluar la condición del empaque interno e identificar áreas con vacíos excesivos.
Inspección dimensional
Las mediciones de las dimensiones y el peso del cuerpo verde ayudan a controlar la coherencia entre los lotes de producción.
Es importante distinguir entre densidad promedio y distribución de densidad. Una pieza en bruto de circonio puede tener una densidad promedio aceptable y al mismo tiempo contener regiones localizadas con diferentes densidades.
Por lo tanto, evaluar la uniformidad de la densidad requiere más que una única medición de la densidad general.
Una vez que el cuerpo verde ha sido preparado adecuadamente, entra en la etapa de sinterización.
A medida que aumenta la temperatura, las partículas de circonio se difunden y gradualmente forman conexiones más fuertes. Los poros entre las partículas se contraen y el material se vuelve más denso.
Cuando la densidad verde inicial es relativamente uniforme, es más probable que diferentes regiones experimenten un comportamiento de densificación similar en condiciones de sinterización adecuadamente controladas.
Sin embargo, una densidad verde uniforme por sí sola no garantiza una contracción idéntica.
Otros factores también contribuyen, entre ellos:
Composición del polvo y características de las partículas.
Porosidad inicial y distribución de poros.
Temperatura de sinterización y tiempo de mantenimiento.
Tasas de calefacción y refrigeración
Composición del material y microestructura.
Esta es la razón por la que la precisión dimensional en la producción de circonio dental requiere un control coordinado de los procesos de formación y sinterización.
La contracción uniforme en la producción de circonio dental comienza mucho antes de que el material entre en el horno de sinterización.
Comienza con características consistentes del polvo, continúa con la granulación por aspersión y el prensado controlado, y depende de una adecuada eliminación del ligante y de una inspección de calidad.
El principio central es sencillo.: una densidad verde más uniforme proporciona una condición inicial más consistente para la densificación de la sinterización.
Al controlar cada etapa de producción, los fabricantes pueden reducir las variaciones de densidad, mejorar la consistencia dimensional y establecer una base más predecible para producir restauraciones dentales de circonio de precisión.

Fresado en seco y húmedo para circonio, PMMA y cera con cambiador automático de herramientas.
aprender más
Escaneo 3D de alta precisión, calibración AI, precisión de arco completo.
aprender más
Sinterización completa en 40 minutos con 57% de translucidez incisal y resistencia de 1050 MPa.
aprender más
Escáner ultrarrápido de precisión de 5 micrones con exportación STL abierta.
aprender más
Ciclo de 40 min para 60 coronas, crisol bicapa y calentamiento a 200°C/min.
aprender más
Impresora LCD de alta velocidad para guías, temporales, modelos con resolución 8K.
aprender más


2024-10-16
2025-09-21

2026-03-01


