


 中文

Crecimiento explosivo de CAD/CAM dental en Asia y el Pacífico: oportunidades y desafíos en China e India
2026-01-18
2026-10-21
Las restauraciones dentales de circonio se fresan a partir de bloques de circonio presinterizados y luego se cuecen a altas temperaturas para lograr su densidad y resistencia finales. Durante este proceso, la restauración se hace más pequeña a medida que el material se densifica.
Pero, ¿cómo puede una corona o un puente de circonio encogerse en una cantidad predecible y aun así alcanzar las dimensiones diseñadas en el software CAD?
La respuesta no es simplemente la temperatura de sinterización. La contracción predecible del circonio es el resultado de la formulación del material, el procesamiento del polvo, la densidad presinterizada, las condiciones de sinterización, la medición dimensional y la compensación CAD/CAM trabajando juntos.
La circona presinterizada no es totalmente densa. Sus partículas de circonio están conectadas, pero entre ellas quedan poros microscópicos.
Cuando el material se calienta, la energía térmica aumenta la movilidad atómica e iónica. Los procesos de difusión permiten que el material se mueva hacia los contactos de partículas y los límites de los granos. Las conexiones entre partículas, conocidas como cuellos de sinterización , crecer gradualmente.
Al mismo tiempo, los poros se vuelven más pequeños y eventualmente desaparecen a medida que el material se vuelve más denso.
En términos simples:
La unión de partículas aumenta → el volumen de los poros disminuye → la densidad aumenta → las dimensiones generales disminuyen.
Por lo tanto, la contracción por sinterización del circonio es esencialmente el resultado macroscópico de densificación .
Esta pregunta requiere una distinción importante.
Cuando el circonio se calienta, sufre naturalmente expansión térmica . A temperaturas relativamente bajas, el aumento de temperatura puede hacer que sus dimensiones aumenten ligeramente.
A medida que la temperatura aumenta lo suficiente como para que se produzca una sinterización significativa, la densificación comienza a tener un efecto más fuerte. La reducción en el volumen de los poros eventualmente excede el aumento dimensional causado por la expansión térmica.
Por lo tanto, el proceso general se puede simplificar como:
Calentamiento → expansión térmica → inicio de densificación → aumento de contracción → densificación final.
Esto no significa que una restauración dental se haga visiblemente más grande y luego de repente se haga más pequeña. Estos efectos se superponen durante un proceso de calentamiento continuo y el comportamiento dimensional exacto depende del material y de las condiciones de sinterización.
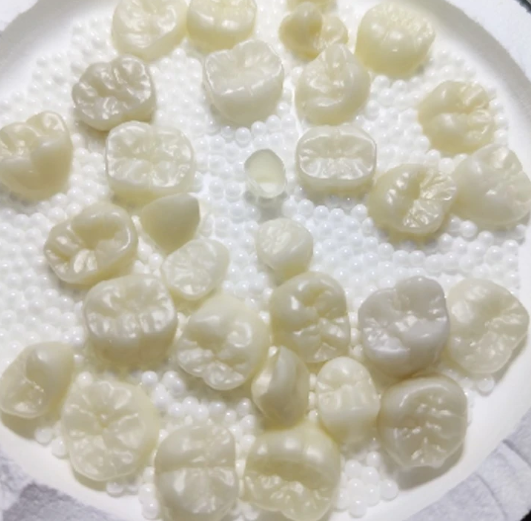
La cantidad de contracción está fuertemente relacionada con el estado del cuerpo presinterizado.
Uno de los factores más importantes es densidad presinterizada .
Considere dos bloques de circonio hechos del mismo tipo de polvo.
Un bloque presinterizado de menor densidad contiene más volumen de poros. Durante la sinterización final, es necesario eliminar más espacio poroso, lo que da como resultado una mayor densificación y una contracción lineal potencialmente mayor.
Un bloque de mayor densidad contiene menos volumen de poros restante, por lo que hay menos espacio para una mayor densificación.
Esto crea una relación importante:
Densidad presinterizada → porosidad restante → densificación → contracción dimensional
Por lo tanto, para la fabricación de circonio dental, controlar la uniformidad de la densidad es tan importante como controlar la densidad media.
Supongamos que diferentes regiones de un bloque de circonio tienen diferentes densidades presinterizadas.
Si una zona tiene menor densidad que otra, puede sufrir una mayor densificación durante la sinterización. Como resultado, diferentes áreas pueden experimentar cambios dimensionales ligeramente diferentes.
Esto puede contribuir a imprecisiones dimensionales en restauraciones más grandes o más complejas.
Por esta razón, la fabricación de circonio se centra en lograr una estructura interna consistente mediante procesos controlados.:
Características del polvo
Mezcla y procesamiento de polvo.
Compactación
Pre-sinterización
Distribución de densidad
El objetivo no es simplemente lograr un valor de contracción promedio específico, sino lograr Contracción uniforme y repetible en todo el material. .
La circona no se contrae exactamente en el mismo porcentaje en todos los materiales ni en cada lote de producción.
Por lo tanto, los fabricantes determinan la contracción de forma experimental.
Un ejemplo simplificado sería:
Dimensión previa a la sinterización: 100,00 milímetros
Dimensión post-sinterización: 79,20 milímetros
La contracción lineal es:
[
\frac{100.00-79.20}{100.00}\times100%=20.8%
]
El factor de retención dimensional correspondiente es:
[
\fracción{79,20}{100,00}=0,792
]
Este valor medido se puede utilizar luego para establecer un factor de compensación CAM apropiado.
En la producción real, las pruebas de contracción deben seguir un procedimiento de medición controlado y el comportamiento dimensional puede evaluarse en diferentes direcciones.
Ésta es la razón clave por la que una restauración puede volver a alcanzar las dimensiones previstas después de la sinterización.
Supongamos que la dimensión final deseada es:
10,00 milímetros
y el factor de contracción lineal medido es aproximadamente:
0.792
El sistema CAM necesita producir una restauración presinterizada más grande:
[
10,00 / 0,792 \aprox 12,63\text{ mm}
]
Después de la sinterización:
[
12,63\veces0,792\aproximadamente 10,00\texto{mm}
]
Los valores reales utilizados por un sistema CAM dependen del material de circonio específico y de su factor de contracción medido.
Por lo tanto, la circona en sí misma no “sabe” que necesita encogerse hasta una dimensión final particular.
En cambio:
El material proporciona una contracción predecible → el fabricante lo mide → el sistema CAM lo compensa.
Idealmente, un cuerpo de circonio homogéneo debería mostrar una contracción similar en diferentes direcciones. Esto a menudo se describe como relativamente contracción isotrópica .
Sin embargo, los materiales reales pueden mostrar diferencias entre las direcciones X, Y y Z.
Por ejemplo, un material hipotético podría mostrar:
| Dirección | Contracción lineal |
|---|---|
| X | 20.8% |
| Y | 21.0% |
| Z | 20.7% |
Las pequeñas diferencias indican un comportamiento dimensional relativamente consistente.
Si las diferencias son mayores, el material puede mostrarse más pronunciado. contracción anisotrópica .
Esto es particularmente importante para puentes grandes y restauraciones complejas, donde se pueden acumular incluso pequeñas desviaciones dimensionales.
El programa de sinterización determina cómo se mueve el material a través del proceso de densificación.
Los parámetros importantes incluyen:
Tasa de calentamiento
Temperatura máxima de sinterización
tiempo de espera
Tasa de enfriamiento
Uniformidad de la temperatura del horno.
Tamaño y geometría de la restauración.
Colocación dentro del horno.
Una temperatura más alta no significa simplemente “un mejor control de la contracción”.”
Si las condiciones de sinterización no son las adecuadas, un crecimiento excesivo del grano, una densificación insuficiente u otros cambios en la microestructura pueden afectar las propiedades finales y la estabilidad dimensional.
El objetivo es establecer un proceso de sinterización controlado y repetible que produzca la densidad y dimensiones finales esperadas.
Diferentes materiales de circonio pueden tener diferentes:
Características del polvo
Distribuciones de tamaño de partículas
Sistemas estabilizadores
Condiciones de compactación
Densidades presinterizadas
Comportamientos de sinterización
Por lo tanto, no se puede aplicar un factor de contracción universal a cada bloque de circonio.
Incluso cuando dos materiales tienen composiciones similares, sus condiciones de procesamiento pueden producir diferentes estructuras presinterizadas y, por lo tanto, diferentes comportamientos de sinterización.
Es por eso que el factor de contracción debe determinarse para el material y el proceso de fabricación específicos en lugar de simplemente asumirse.
La precisión dimensional de una restauración de circonio puede verse como un proceso de circuito cerrado.:
Polvo de circonio
↓
Procesamiento y compactación de polvo.
↓
Densidad presinterizada controlada
↓
Pre-sinterización
↓
Medición de contracción
↓
Determinación del factor de contracción
↓
Compensación CAD/CAM
↓
Molienda
↓
Sinterización final
↓
Densificación y contracción
↓
Restauración final
Esto explica por qué el circonio puede lograr cambios dimensionales relativamente predecibles durante la sinterización.
La precisión no proviene únicamente del horno. Proviene de controlar el material antes de la sinterización, caracterizar su comportamiento dimensional real, mantener un proceso de sinterización estable y aplicar la compensación adecuada durante la fabricación CAD/CAM.
La contracción en la sinterización del circonio es fundamentalmente una proceso de densificación . Durante el calentamiento, la difusión atómica e iónica permite que las partículas de circonio se unan más estrechamente, mientras que los poros microscópicos disminuyen gradualmente. A medida que se reduce el volumen de los poros, las dimensiones generales del material disminuyen.
Al mismo tiempo, el circonio también sufre una expansión térmica durante el calentamiento. Por tanto, el cambio dimensional final es el resultado de varios procesos físicos que ocurren a lo largo del ciclo de calentamiento y sinterización.
La razón por la que el circonio dental puede alcanzar dimensiones finales predecibles no es porque se contraiga en un porcentaje perfectamente fijo. En cambio, los fabricantes controlan el polvo, la densidad, el proceso de presinterización y las condiciones finales de sinterización, luego miden la contracción real y la compensan mediante el software CAD/CAM.

Fresado en seco y húmedo para circonio, PMMA y cera con cambiador automático de herramientas.
aprender más
Escaneo 3D de alta precisión, calibración AI, precisión de arco completo.
aprender más
Sinterización completa en 40 minutos con 57% de translucidez incisal y resistencia de 1050 MPa.
aprender más
Escáner ultrarrápido de precisión de 5 micrones con exportación STL abierta.
aprender más
Ciclo de 40 min para 60 coronas, crisol bicapa y calentamiento a 200°C/min.
aprender más
Impresora LCD de alta velocidad para guías, temporales, modelos con resolución 8K.
aprender más


2026-01-18
2026-09-16

2026-02-17


