
 cinese
Vantaggi dei denti in ceramica integrale al biossido di zirconio
2024-10-16



2026-10-30
La contrazione uniforme è uno dei requisiti più importanti nella produzione della zirconia dentale. Durante la sinterizzazione, la zirconia subisce una densificazione man mano che i pori interni scompaiono gradualmente. Tuttavia, se il corpo verde ha una densità non uniforme prima della sinterizzazione, aree diverse potrebbero restringersi a velocità diverse, causando potenzialmente deviazioni dimensionali, deformazioni o difetti interni.
Quindi, come fanno i produttori a garantire una densità uniforme in tutto il pezzo grezzo in zirconio?
La risposta sta in diversi processi produttivi interconnessi, tra cui la preparazione delle polveri, la granulazione a spruzzo, lo stampaggio, il controllo della pressione e il deceraggio.
La densità verde si riferisce alla densità di un corpo di zirconio compattato prima della sinterizzazione.
Riflette quanto strettamente le particelle di zirconio sono imballate insieme e quanto spazio dei pori rimane tra di loro.
Quando la densità del verde è relativamente uniforme, diverse regioni del pezzo grezzo di zirconio hanno condizioni di impaccamento iniziale più coerenti. Ciò aiuta a promuovere una densificazione e un ritiro più uniformi durante la sinterizzazione.
Al contrario, una densità del verde non uniforme può portare a diversi tassi di ritiro locale.
Per esempio:
Le aree ad alta densità generalmente hanno meno pori iniziali.
Le aree a densità inferiore contengono più spazio dei pori e possono richiedere una maggiore densificazione.
Differenze nella densificazione locale possono generare tensioni interne e incoerenze dimensionali.
Pertanto, ottenere una densità verde uniforme è un passo essenziale nel controllo dell’accuratezza dimensionale dei restauri dentali in zirconia.
Il primo passo verso una densità uniforme inizia con la polvere di zirconio stessa.
Prima della formatura, i produttori devono controllare diverse caratteristiche della polvere:
Distribuzione granulometrica
Una distribuzione granulometrica adeguata aiuta a ottenere un impaccamento uniforme delle particelle. Variazioni significative nella dimensione delle particelle possono influenzare il modo in cui le particelle si riorganizzano durante la compattazione.
Morfologia delle particelle
La forma delle particelle influenza la fluidità e il comportamento di impaccamento. Le particelle irregolari possono creare maggiore resistenza durante la riorganizzazione.
Controllo dell'agglomerazione
Le particelle fini di zirconio tendono naturalmente a formare agglomerati. Gli agglomerati duri potrebbero non disgregarsi in modo uniforme durante la pressatura, creando potenzialmente differenze di densità localizzate.
Contenuto di umidità
L'umidità influenza le interazioni delle particelle, il comportamento di granulazione e la scorrevolezza della polvere. Un'umidità eccessiva o insufficiente può influenzare la consistenza del processo di formatura.
Controllando queste caratteristiche, i produttori stabiliscono un punto di partenza più coerente per le successive fasi di produzione.
La polvere fine di zirconio non scorre sempre facilmente nello stampo di formatura. La sua piccola dimensione delle particelle e la tendenza ad agglomerarsi possono rendere difficile il riempimento uniforme dello stampo.
Per migliorare questo comportamento, i produttori utilizzano comunemente l'essiccazione a spruzzo e la granulazione.
Durante questo processo, un impasto liquido di zirconio viene nebulizzato in piccole goccioline. Man mano che il liquido evapora, le goccioline formano particelle di polvere granulata.
I granuli adeguatamente preparati dovrebbero avere:
Una distribuzione granulometrica relativamente controllata
Buona scorrevolezza
Contenuto di umidità adeguato
Struttura interna coerente
Comprimibilità adeguata sotto pressione
Queste caratteristiche aiutano la polvere a fluire in modo più uniforme nello stampo e riducono il rischio di riempimento irregolare.
Le proprietà dei granuli influenzano anche il modo in cui le particelle si riorganizzano e si deformano durante la pressatura. Pertanto, la granulazione a spruzzo costituisce un collegamento importante tra la preparazione della polvere e la densità della pasta verde.
Anche quando la polvere ha una buona scorrevolezza, il processo di pressatura può comunque creare variazioni di densità.
Durante la pressatura uniassiale, la pressione viene applicata principalmente lungo una direzione. L'attrito tra la polvere e le pareti dello stampo può far sì che la trasmissione della pressione diventi irregolare in tutto il compatto.
Di conseguenza, regioni diverse potrebbero sperimentare diversi livelli di compattazione.
Ciò può creare un gradiente di densità all'interno del corpo verde.
Per ridurre al minimo questo problema, i produttori devono ottimizzare:
Progettazione di stampi
La corretta geometria dello stampo aiuta a promuovere una distribuzione uniforme della polvere e riduce le incoerenze di riempimento.
Consistenza riempitiva
La quantità e la distribuzione della polvere che entra nello stampo dovrebbero rimanere costanti tra i cicli di produzione.
Parametri di pressatura
La pressione, la velocità di pressatura, il tempo di mantenimento e la sequenza di pressatura devono essere controllati per ottenere una compattazione ripetibile.
Pressatura isostatica
La pressatura isostatica a freddo (CIP) può essere utilizzata per applicare la pressione in modo più uniforme da più direzioni. Rispetto alla pressatura uniassiale convenzionale, può aiutare a ridurre i gradienti di densità in processi di formatura adeguati.
Tuttavia, l’efficacia di qualsiasi metodo di pressatura dipende dalle caratteristiche della polvere, dal design dello stampo e dai parametri di processo.
Può sembrare logico che l’aumento della pressione di pressatura migliorerebbe sempre la densità del verde. In pratica il rapporto è più complicato.
Se la pressione è insufficiente, le particelle potrebbero non riorganizzarsi adeguatamente, lasciando vuoti eccessivi tra di loro.
D'altra parte, una pressione eccessiva o scarsamente controllata può causare problemi come:
Deformazione non uniforme dei granuli
Concentrazioni di stress localizzate
Variazioni di densità causate da attriti o differenze di riempimento
Crepe o difetti durante la compattazione e la successiva movimentazione
L’obiettivo non è semplicemente quello di ottenere la massima pressione possibile.
I produttori devono invece stabilire una finestra di pressatura stabile e ripetibile in base alle caratteristiche della polvere e ai requisiti del prodotto.
Condizioni di formatura coerenti sono essenziali per produrre grezzi di zirconio con una distribuzione di densità prevedibile.
Alcuni processi di formatura della zirconia utilizzano leganti organici per migliorare la resistenza del corpo verde e le caratteristiche di lavorabilità.
Dopo la pressatura, tali componenti organiche devono essere rimosse mediante deceraggio prima o durante l'apposita fase di lavorazione termica.
Se il deceraggio non è adeguatamente controllato, la decomposizione dei materiali organici può generare gas più velocemente di quanto possano fuoriuscire dal compatto.
Le potenziali conseguenze includono:
Pori interni
Crepe
Difetti localizzati
Danni strutturali al corpo verde
Per ridurre questi rischi, i produttori devono ottimizzare le velocità di riscaldamento, i tempi di mantenimento e le condizioni di rimozione del gas.
Il processo di deceraggio dovrebbe consentire ai materiali organici di decomporsi e fuoriuscire gradualmente senza danneggiare la struttura della zirconia.
Ciò aiuta a preservare l'integrità del compatto prima della sinterizzazione finale.
Il solo controllo del processo non è sufficiente. L'uniformità della densità dovrebbe essere verificata anche attraverso adeguati controlli di qualità.
I metodi di valutazione comuni includono:
Misurazione della densità del verde in massa
La massa e il volume esterno di un corpo verde possono essere utilizzati per calcolare la sua densità media.
Confronto della densità regionale
I campioni prelevati da diverse posizioni possono essere valutati per identificare potenziali variazioni di densità.
Valutazione della porosità
Le misurazioni della porosità aiutano a valutare le condizioni dell'imballaggio interno e a identificare le aree con vuoti eccessivi.
Controllo dimensionale
Le misurazioni delle dimensioni e del peso del corpo verde aiutano a monitorare la coerenza tra i lotti di produzione.
È importante distinguere tra densità media e distribuzione della densità. Un grezzo in zirconio può avere una densità media accettabile pur contenendo regioni localizzate con densità diverse.
Pertanto, la valutazione dell’uniformità della densità richiede più di una singola misurazione della densità complessiva.
Una volta che l'impasto verde è stato opportunamente preparato, entra nella fase di sinterizzazione.
All’aumentare della temperatura, le particelle di zirconio subiscono una diffusione e formano gradualmente connessioni più forti. I pori tra le particelle si restringono e il materiale diventa più denso.
Quando la densità del verde iniziale è relativamente uniforme, è più probabile che regioni diverse subiscano un comportamento di densificazione simile in condizioni di sinterizzazione adeguatamente controllate.
Tuttavia, la sola densità verde uniforme non garantisce un ritiro identico.
Contribuiscono anche altri fattori, incluso:
Composizione della polvere e caratteristiche delle particelle
Porosità iniziale e distribuzione dei pori
Temperatura di sinterizzazione e tempo di mantenimento
Velocità di riscaldamento e raffreddamento
Composizione dei materiali e microstruttura
Questo è il motivo per cui l’accuratezza dimensionale nella produzione di zirconia dentale richiede un controllo coordinato dei processi di formatura e sinterizzazione.
Il ritiro uniforme nella produzione della zirconia dentale inizia molto prima che il materiale entri nel forno di sinterizzazione.
Si inizia con caratteristiche costanti della polvere, si continua con la granulazione a spruzzo e la pressatura controllata e si dipende dal corretto deceraggio e dal controllo di qualità.
Il principio centrale è semplice: una densità del verde più uniforme fornisce una condizione iniziale più coerente per la densificazione della sinterizzazione.
Controllando ogni fase della produzione, i produttori possono ridurre le variazioni di densità, migliorare la coerenza dimensionale e stabilire una base più prevedibile per la produzione di restauri dentali di precisione in zirconia.

Fresatura a secco e ad umido per zirconia, PMMA, cera con cambio utensile automatico.
saperne di più
Scansione 3D ad alta precisione, calibrazione AI, precisione dell'intera arcata.
saperne di più
Sinterizzazione completa di 40 minuti con traslucenza incisale del 57% e resistenza di 1050 MPa.
saperne di più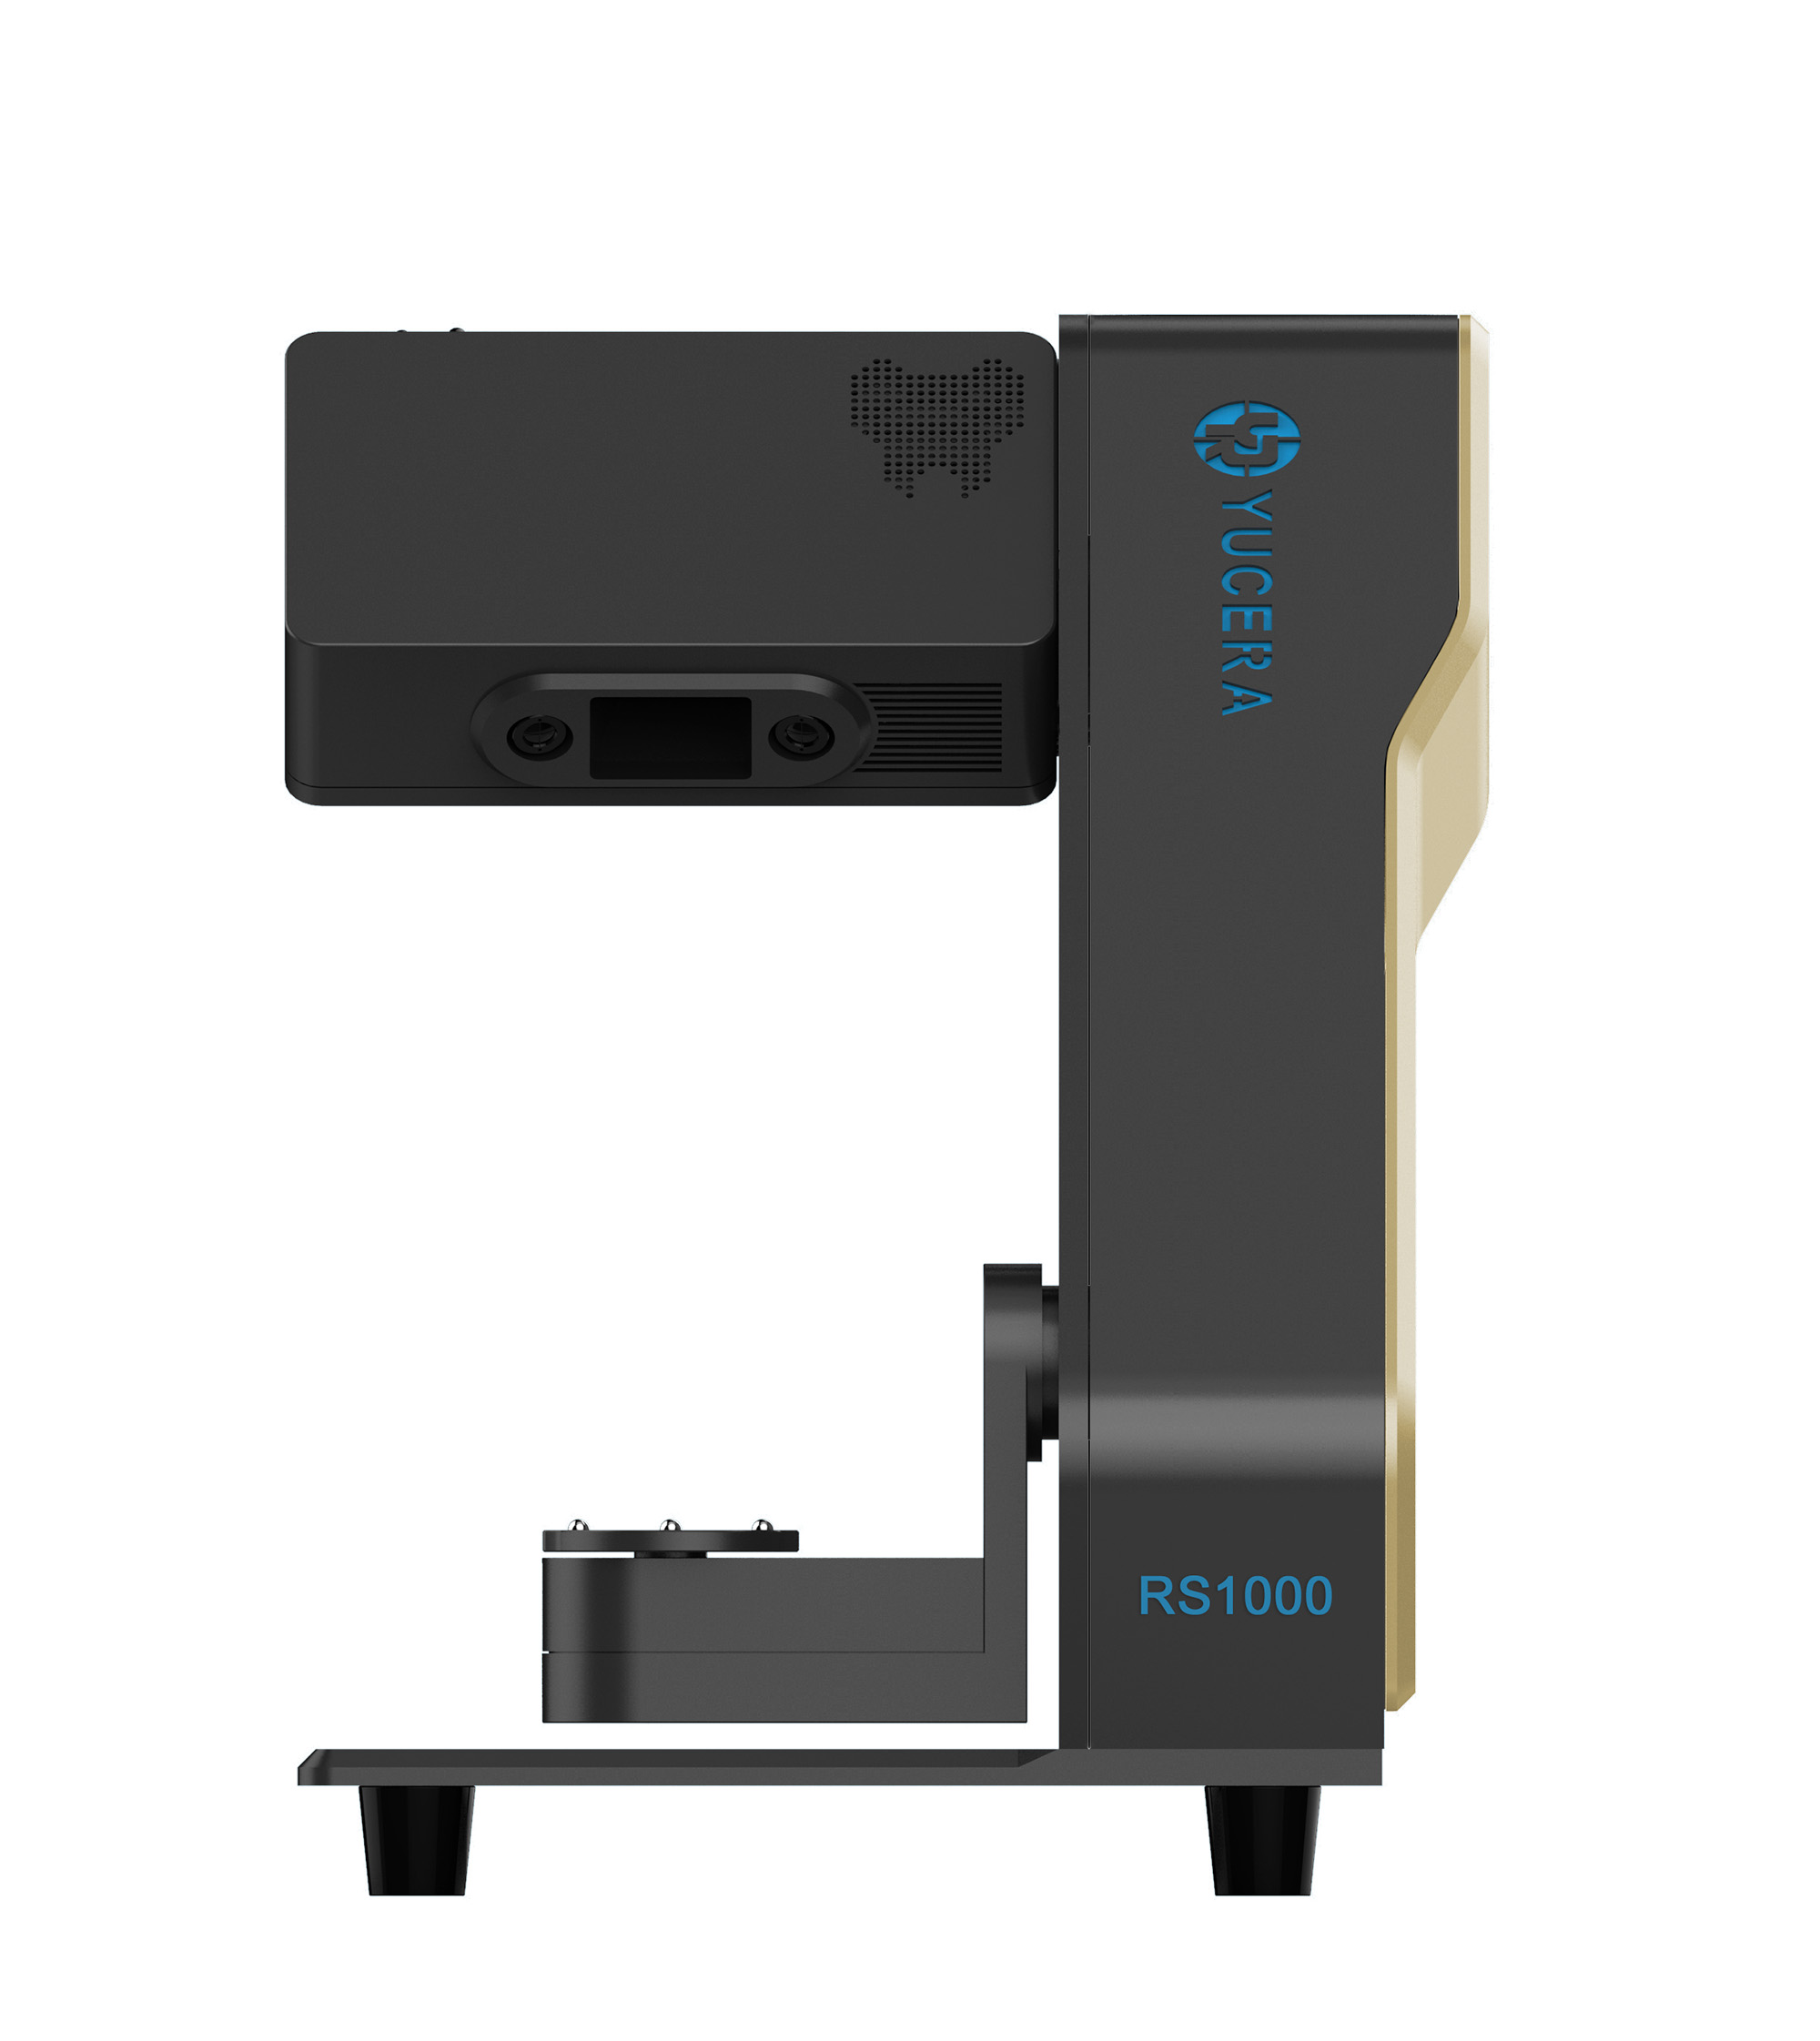
Scanner ultraveloce con precisione di 5 micron con esportazione STL aperta.
saperne di più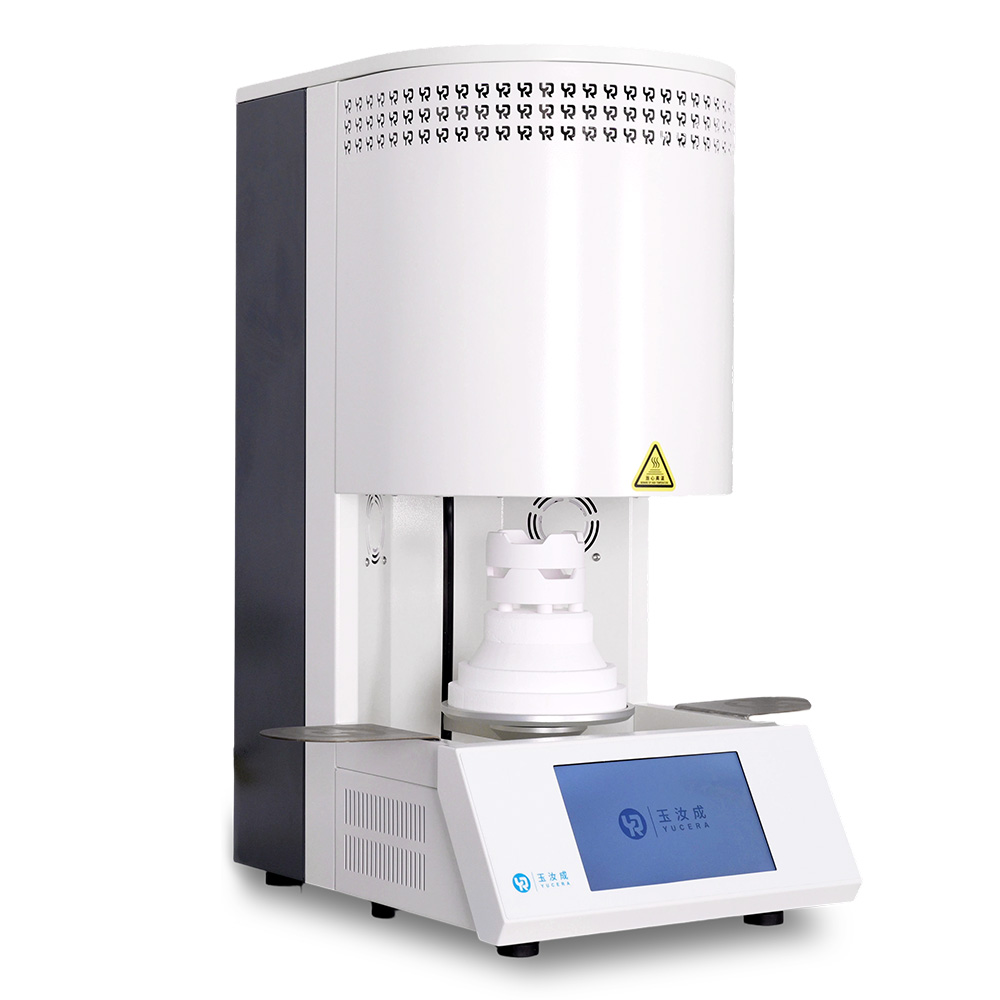
Ciclo da 40 min per 60 corone, crogiolo doppio strato e riscaldamento a 200°C/min.
saperne di più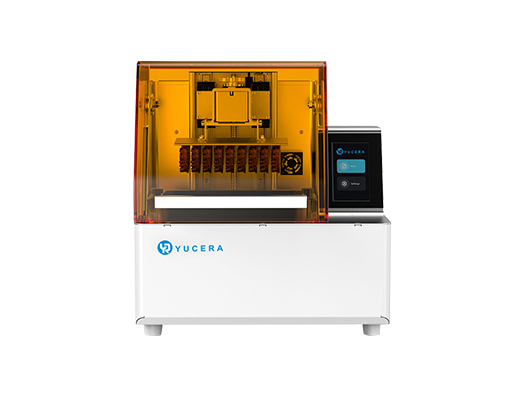
Stampante LCD ad alta velocità per guide, provvisori, modelli con risoluzione 8K.
saperne di più


2024-10-16
2025-09-21

2026-03-01


