
 cinese
Crescita esplosiva del CAD/CAM dentale nell'Asia-Pacifico: opportunità e sfide in Cina e India
2026-01-18



2026-10-21
I restauri dentali in zirconia vengono fresati da blocchi di zirconia pre-sinterizzati e poi cotti ad alte temperature per ottenere la densità e la resistenza finali. Durante questo processo, il restauro diventa più piccolo man mano che il materiale si densifica.
Ma come può una corona o un ponte in zirconio ridursi in misura prevedibile e raggiungere comunque le dimensioni progettate nel software CAD?
La risposta non è semplicemente la temperatura di sinterizzazione. La contrazione prevedibile della zirconia è il risultato della combinazione della formulazione del materiale, della lavorazione della polvere, della densità pre-sinterizzata, delle condizioni di sinterizzazione, della misurazione dimensionale e della compensazione CAD/CAM.
La zirconia presinterizzata non è completamente densa. Le sue particelle di zirconio sono collegate, ma tra di loro rimangono pori microscopici.
Quando il materiale viene riscaldato, l'energia termica aumenta la mobilità atomica e ionica. I processi di diffusione consentono al materiale di spostarsi verso i contatti delle particelle e i confini dei grani. Le connessioni tra le particelle, note come colli di sinterizzazione , crescere gradualmente.
Allo stesso tempo, i pori diventano più piccoli e alla fine scompaiono man mano che il materiale diventa più denso.
In termini semplici:
Il legame delle particelle aumenta → il volume dei pori diminuisce → la densità aumenta → le dimensioni complessive diminuiscono.
Pertanto, la contrazione dovuta alla sinterizzazione della zirconia è essenzialmente il risultato macroscopico di densificazione .
Questa domanda richiede un’importante distinzione.
Quando la zirconia viene riscaldata, subisce naturalmente dilatazione termica . A temperature relativamente basse, l'aumento della temperatura può far aumentare leggermente le sue dimensioni.
Quando la temperatura diventa sufficientemente elevata da consentire una sinterizzazione significativa, la densificazione inizia ad avere un effetto più forte. La riduzione del volume dei pori alla fine supera l'aumento dimensionale causato dalla dilatazione termica.
Il processo complessivo può quindi essere semplificato come:
Riscaldamento → dilatazione termica → inizio della densificazione → ritiro crescente → densificazione finale.
Ciò non significa che un restauro dentale diventi visibilmente più grande e poi improvvisamente rimpicciolisca. Questi effetti si sovrappongono durante un processo di riscaldamento continuo e l'esatto comportamento dimensionale dipende dal materiale e dalle condizioni di sinterizzazione.
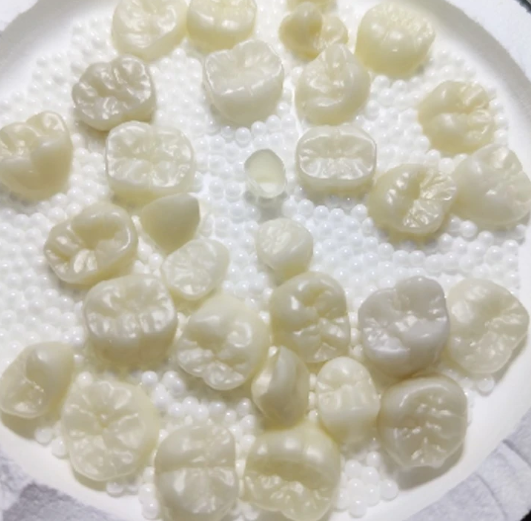
L'entità del ritiro è fortemente correlata alle condizioni del corpo presinterizzato.
Uno dei fattori più importanti è densità pre-sinterizzata .
Considera due blocchi di zirconio realizzati con lo stesso tipo di polvere.
Un blocco presinterizzato a densità inferiore contiene un volume dei pori maggiore. Durante la sinterizzazione finale, è necessario eliminare più spazio dei pori, con conseguente maggiore densificazione e potenzialmente maggiore contrazione lineare.
Un blocco ad alta densità contiene meno volume rimanente dei pori, quindi c'è meno spazio per un'ulteriore densificazione.
Questo crea un rapporto importante:
Densità pre-sinterizzata → porosità residua → densificazione → ritiro dimensionale
Per la produzione della zirconia dentale, il controllo dell’uniformità della densità è quindi altrettanto importante quanto il controllo della densità media.
Supponiamo che diverse regioni di un blocco di zirconio abbiano densità pre-sinterizzate diverse.
Se un'area ha una densità inferiore rispetto a un'altra, potrebbe subire una maggiore densificazione durante la sinterizzazione. Di conseguenza, aree diverse possono subire cambiamenti dimensionali leggermente diversi.
Ciò può contribuire a imprecisioni dimensionali in restauri più grandi o più complessi.
Per questo motivo, la produzione di zirconio si concentra sul raggiungimento di una struttura interna coerente attraverso controlli:
Caratteristiche della polvere
Miscelazione e lavorazione delle polveri
Compattazione
Pre-sinterizzazione
Distribuzione della densità
L'obiettivo non è semplicemente raggiungere uno specifico valore di ritiro medio, ma raggiungerlo ritiro uniforme e ripetibile in tutto il materiale .
La zirconio non si restringe esattamente nella stessa percentuale in ogni materiale o in ogni lotto di produzione.
I produttori determinano quindi sperimentalmente il ritiro.
Un esempio semplificato sarebbe:
Dimensione pre-sinterizzazione: 100,00 mm
Dimensione post-sinterizzazione: 79,20 mm
Il ritiro lineare è:
[
\frac{100.00-79.20}{100.00}\times100%=20,8%
]
Il corrispondente fattore di ritenzione dimensionale è:
[
\frac{79,20}{100,00}=0,792
]
Questo valore misurato può quindi essere utilizzato per stabilire un fattore di compensazione CAM appropriato.
Nella produzione effettiva, le prove di ritiro devono seguire una procedura di misurazione controllata e il comportamento dimensionale può essere valutato in diverse direzioni.
Questo è il motivo principale per cui dopo la sinterizzazione un restauro può ritornare alle dimensioni previste.
Supponiamo che la dimensione finale desiderata sia:
10,00 mm
e il fattore di ritiro lineare misurato è di circa:
0.792
Il sistema CAM deve produrre un restauro presinterizzato più grande:
[
10,00 / 0,792 \circa 12,63\testo{ mm}
]
Dopo la sinterizzazione:
[
12,63\times0,792\circa10,00\testo{ mm}
]
I valori effettivi utilizzati da un sistema CAM dipendono dallo specifico materiale di zirconio e dal suo fattore di contrazione misurato.
Pertanto, la zirconia stessa non “sa” di dover ridursi ad una particolare dimensione finale.
Invece:
Il materiale fornisce un ritiro prevedibile → il produttore lo misura → il sistema CAM lo compensa.
Idealmente, un corpo omogeneo in zirconio dovrebbe mostrare una contrazione simile in direzioni diverse. Questo è spesso descritto come relativo ritiro isotropo .
Tuttavia, i materiali reali possono mostrare differenze tra le direzioni X, Y e Z.
Ad esempio, potrebbe mostrare un materiale ipotetico:
| Direzione | Contrazione lineare |
|---|---|
| X | 20.8% |
| Y | 21.0% |
| Z | 20.7% |
Le piccole differenze indicano un comportamento dimensionale relativamente coerente.
Se le differenze sono maggiori, il materiale potrebbe apparire più pronunciato ritiro anisotropo .
Ciò è particolarmente importante per ponti di grandi dimensioni e restauri complessi, dove possono accumularsi anche piccole deviazioni dimensionali.
Il programma di sinterizzazione determina il modo in cui il materiale si muove attraverso il processo di densificazione.
I parametri importanti includono:
Velocità di riscaldamento
Temperatura di sinterizzazione massima
Tempo di attesa
Velocità di raffreddamento
Uniformità della temperatura del forno
Dimensioni e geometria del restauro
Posizionamento all'interno del forno
Una temperatura più elevata non significa semplicemente “un migliore controllo del ritiro.”
Se le condizioni di sinterizzazione non sono appropriate, una crescita eccessiva del grano, una densificazione insufficiente o altri cambiamenti nella microstruttura possono influenzare le proprietà finali e la stabilità dimensionale.
L'obiettivo è quello di istituire un processo di sinterizzazione controllato e ripetibile che produce la densità e le dimensioni finali previste.
Diversi materiali di zirconio possono essere diversi:
Caratteristiche della polvere
Distribuzioni granulometriche
Sistemi stabilizzatori
Condizioni di compattazione
Densità pre-sinterizzate
Comportamenti di sinterizzazione
Pertanto, non è possibile applicare un fattore di contrazione universale a ogni blocchetto di zirconio.
Anche quando due materiali hanno composizioni simili, le loro condizioni di lavorazione possono produrre strutture pre-sinterizzate diverse e quindi comportamenti di sinterizzazione diversi.
Questo è il motivo per cui il fattore di ritiro dovrebbe essere determinato per il materiale e il processo di produzione specifici e non semplicemente ipotizzato.
L’accuratezza dimensionale di un restauro in zirconia può essere vista come un processo a circuito chiuso:
Polvere di zirconio
↓
Lavorazione e compattazione delle polveri
↓
Densità pre-sinterizzata controllata
↓
Pre-sinterizzazione
↓
Misurazione del ritiro
↓
Determinazione del fattore di ritiro
↓
Compensazione CAD/CAM
↓
Fresatura
↓
Sinterizzazione finale
↓
Densificazione e restringimento
↓
Restauro finale
Ciò spiega perché la zirconia può ottenere cambiamenti dimensionali relativamente prevedibili durante la sinterizzazione.
La precisione non deriva solo dalla fornace. Si ottiene controllando il materiale prima della sinterizzazione, caratterizzando il suo comportamento dimensionale effettivo, mantenendo un processo di sinterizzazione stabile e applicando la compensazione adeguata durante la produzione CAD/CAM.
La contrazione dovuta alla sinterizzazione della zirconio è fondamentalmente a processo di densificazione . Durante il riscaldamento, la diffusione atomica e ionica consente alle particelle di zirconio di legarsi più strettamente, mentre i pori microscopici diminuiscono gradualmente. Riducendo il volume dei pori, le dimensioni complessive del materiale diminuiscono.
Allo stesso tempo, anche l'ossido di zirconio subisce un'espansione termica durante il riscaldamento. Il cambiamento dimensionale finale è quindi il risultato di diversi processi fisici che si verificano durante il ciclo di riscaldamento e sinterizzazione.
Il motivo per cui la zirconia dentale può raggiungere dimensioni finali prevedibili non è perché si restringe di una percentuale perfettamente fissa. Invece, i produttori controllano la polvere, la densità, il processo di pre-sinterizzazione e le condizioni di sinterizzazione finale, quindi misurano il ritiro effettivo e lo compensano tramite il software CAD/CAM.

Fresatura a secco e ad umido per zirconia, PMMA, cera con cambio utensile automatico.
saperne di più
Scansione 3D ad alta precisione, calibrazione AI, precisione dell'intera arcata.
saperne di più
Sinterizzazione completa di 40 minuti con traslucenza incisale del 57% e resistenza di 1050 MPa.
saperne di più
Scanner ultraveloce con precisione di 5 micron con esportazione STL aperta.
saperne di più
Ciclo da 40 min per 60 corone, crogiolo doppio strato e riscaldamento a 200°C/min.
saperne di più
Stampante LCD ad alta velocità per guide, provvisori, modelli con risoluzione 8K.
saperne di più


2026-01-18
2026-09-16

2026-02-17


