

 中国語


二酸化ジルコニウムオールセラミック歯の利点
2024-10-16
2026-10-30
均一な収縮は、歯科用ジルコニア製造における最も重要な要件の 1 つです。焼結中、内部の細孔が徐々に消失するため、ジルコニアは緻密化します。ただし、焼結前のグリーンボディの密度が不均一な場合、異なる領域が異なる率で収縮し、寸法のずれ、反り、または内部欠陥が発生する可能性があります。
では、メーカーはどのようにしてジルコニアブランク全体にわたって均一な密度を確保するのでしょうか?
その答えは、粉末の準備、スプレー造粒、成形、圧力制御、脱脂など、相互に関連したいくつかの製造プロセスにあります。
グリーン密度は、焼結前の圧縮ジルコニア体の密度を指します。
これは、ジルコニア粒子がどれだけ密に詰め込まれているか、およびそれらの間にどれだけの細孔空間が残っているかを反映します。
グリーン密度が比較的均一である場合、ジルコニアブランクのさまざまな領域の初期充填状態はより一貫しています。これにより、焼結中のより均一な緻密化と収縮が促進されます。
対照的に、グリーン密度が不均一であると、局所的な収縮率が異なる可能性があります。
例えば:
一般に、密度が高い領域では初期の細孔が少なくなります。
低密度領域にはより多くの細孔空間が含まれるため、より高密度化が必要になる場合があります。
局所的な緻密化の違いにより、内部応力や寸法の不一致が発生する可能性があります。
したがって、均一なグリーン密度を達成することは、歯科用ジルコニア修復物の寸法精度を制御する上で不可欠なステップです。
均一な密度への最初のステップは、ジルコニア粉末自体から始まります。
成形前に、メーカーはいくつかの粉末特性を管理する必要があります:
粒度分布
適切な粒度分布は、一貫した粒子充填を実現するのに役立ちます。粒子サイズの大幅な変動は、圧縮中に粒子がどのように再配置されるかに影響を与える可能性があります。
粒子の形態
粒子の形状は、流動性と充填挙動に影響します。不規則な粒子は、再配列中に大きな抵抗を引き起こす可能性があります。
凝集制御
微細なジルコニア粒子は本来、凝集物を形成する傾向があります。硬い凝集体はプレス中に均一に分解されない可能性があり、局所的な密度差が生じる可能性があります。
水分含有量
水分は、粒子の相互作用、造粒挙動、および粉末の流動性に影響を与えます。水分が過剰または不十分であると、成形プロセスの一貫性に影響を与える可能性があります。
これらの特性を制御することにより、メーカーはその後の生産段階のより一貫した開始点を確立します。
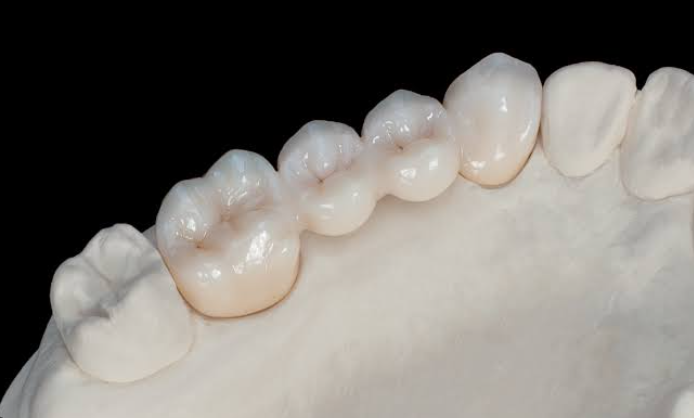
微細なジルコニア粉末は必ずしも成形型に流れ込みやすいわけではありません。粒子サイズが小さく、凝集しやすいため、均一な金型充填が困難になる可能性があります。
この動作を改善するために、メーカーは通常、噴霧乾燥と造粒を使用します。
このプロセス中に、ジルコニア スラリーが小さな液滴に噴霧されます。液体が蒸発すると、液滴が粒状の粉末粒子を形成します。
適切に調製された顆粒には、:
比較的制御された粒度分布
流動性が良い
適度な水分量
一貫した内部構造
圧力下での適切な圧縮率
これらの特性により、粉末がより安定して金型に流れ込み、不均一な充填のリスクが軽減されます。
顆粒の特性は、プレス中に粒子がどのように再配置され、変形するかにも影響します。したがって、噴霧造粒は粉末の調製と素地密度の間の重要な関係となります。
粉末の流動性が良好であっても、プレスプロセスにより密度のばらつきが生じる可能性があります。
一軸プレスでは、主に一方向に沿って圧力が加えられます。粉末と金型の壁の間の摩擦により、成形体全体での圧力伝達が不均一になる可能性があります。
その結果、領域ごとに異なるレベルの圧縮が発生する可能性があります。
これにより、グリーン ボディ内に密度勾配が作成される可能性があります。
この問題を最小限に抑えるために、メーカーは最適化する必要があります。:
金型設計
適切な金型形状は、均一な粉末分布を促進し、充填の不均一を軽減します。
充填の一貫性
金型に入る粉末の量と分布は、生産サイクル間で一貫した状態を保つ必要があります。
プレスパラメータ
繰り返し可能な圧縮を実現するには、圧力、プレス速度、保持時間、およびプレス順序を制御する必要があります。
静水圧プレス
冷間静水圧プレス (CIP) を使用すると、複数の方向からより均一に圧力を加えることができます。従来の一軸プレスと比較して、適切な成形プロセスでの密度勾配の低減に役立ちます。
ただし、どのプレス方法の有効性も、粉末の特性、金型の設計、およびプロセス パラメーターによって異なります。
プレス圧力を増加させると常にグリーン密度が向上することは論理的に思えるかもしれません。実際には、この関係はさらに複雑です。
圧力が不十分な場合、粒子が適切に再配列せず、粒子間に過剰な空隙が残ることがあります。
一方で、過剰な圧力や不適切な圧力制御は、次のような問題を引き起こす可能性があります。:
不均一な粒子の変形
局所的な応力集中
摩擦や充填の違いによる密度の変化
圧縮およびその後の取り扱い中の亀裂または欠陥
目標は、単に可能な限り高い圧力を達成することではありません。
その代わりに、メーカーは粉末の特性と製品要件に基づいて、安定した再現可能なプレスウィンドウを確立する必要があります。
予測可能な密度分布を持つジルコニアブランクを製造するには、一貫した成形条件が不可欠です。
一部のジルコニア形成プロセスでは、グリーンボディの強度と取り扱い特性を向上させるために有機バインダーが使用されます。
プレス後、これらの有機成分は、適切な熱処理段階前または熱処理段階中に脱脂によって除去する必要があります。
脱脂が適切に制御されていない場合、有機材料の分解により、成形体から逃げるよりも早くガスが発生する可能性があります。
潜在的な影響には次のものがあります。:
内部の細孔
ひび割れ
局所的な欠陥
グリーンボディの構造的損傷
これらのリスクを軽減するために、メーカーは加熱速度、保持時間、ガス除去条件を最適化する必要があります。
脱結合プロセスでは、ジルコニアの構造を損傷することなく、有機材料が分解して徐々に排出される必要があります。
これは、最終焼結前の成形体の完全性を維持するのに役立ちます。
プロセス制御だけでは十分ではありません。密度の均一性も、適切な品質検査を通じて検証する必要があります。
一般的な評価方法には次のものがあります。:
バルクグリーン密度測定
グリーンボディの質量と外部体積を使用して、平均密度を計算できます。
地域密度の比較
さまざまな位置から採取したサンプルを評価して、潜在的な密度変動を特定できます。
気孔率の評価
気孔率の測定は、内部の充填状態を評価し、過剰な空隙のある領域を特定するのに役立ちます。
寸法検査
グリーンボディの寸法と重量の測定は、生産バッチ間の一貫性を監視するのに役立ちます。
平均密度と密度分布を区別することが重要です。ジルコニアブランクは、許容可能な平均密度を持ちながらも、密度が異なる局所領域を依然として含む可能性があります。
したがって、密度の均一性を評価するには、複数の全体的な密度測定が必要です。
グリーンボディが適切に準備されると、焼結段階に入ります。
温度が上昇すると、ジルコニア粒子が拡散し、徐々に強い結合を形成します。粒子間の細孔が縮小し、材料の密度が高まります。
初期のグリーン密度が比較的均一である場合、適切に制御された焼結条件下では、異なる領域が同様の緻密化挙動を起こす可能性が高くなります。
ただし、グリーン密度が均一であるだけでは、同じ収縮が保証されるわけではありません。
他の要因も寄与します。:
粉末の組成と粒子の特性
初期気孔率と気孔分布
焼結温度と保持時間
加熱および冷却速度
材料組成と微細構造
このため、歯科用ジルコニア製造における寸法精度には、成形プロセスと焼結プロセスの両方を調整して制御する必要があります。
歯科用ジルコニア製造における均一な収縮は、材料が焼結炉に入るずっと前から始まります。
それは、一貫した粉末特性から始まり、スプレー造粒と制御されたプレスを経て、適切な脱脂と品質検査に依存します。
中心となる原則は単純明快です: より均一なグリーン密度は、焼結緻密化のためのより一貫した開始条件を提供します。
各製造段階を制御することで、メーカーは密度のばらつきを減らし、寸法の一貫性を改善し、精密な歯科用ジルコニア修復物を製造するためのより予測可能な基盤を確立できます。