

 中国語

2026 年レジン 3D プリントによる永久修復時代: ナノコンポジット レジンはチェアサイド クラウンおよびブリッジのジルコニア強度に近づいています
2026-04-02
2026-10-26
白色、プレシェーディング、および多層ジルコニアはすべて歯科修復物に広く使用されていますが、まったく同じ方法で製造されているわけではありません。
外から見ると、違いは主に色にあるように見えるかもしれません。実際には、製造プロセスは、粉末の準備、着色、材料の分配、プレス、予備焼結、最終焼結などのいくつかの段階で異なる場合があります。
これらの違いを理解することは、歯科技工士がジルコニア ブロックがどのように製造されるのか、また CAD/CAM 処理中に種類によって異なるアプローチが必要となる理由をより深く理解するのに役立ちます。
ホワイトジルコニアは、ジルコニアブランク製造の基本的な形式と考えることができます。
一般的な製造プロセスとしては、:
ジルコニア粉末 → 混合 → 造粒 → 圧縮 → 仮焼結 → 機械加工
この段階での主な目標は、一貫した組成、密度、機械的特性を備えたジルコニア ブロックを取得することです。
重要な要素には以下が含まれます::
粉末純度
粒度分布
スタビライザーの内容
粉体混合の均一性
緑色の濃度
仮焼結強度
最終焼結密度と微細構造
材料自体にはあらかじめ決められた歯の色のグラデーションが含まれていないため、歯科技工士が後で最終修復物に色を付けることができます。
たとえば、技術者は、焼結前に着色液を使用して、希望の色合いを実現する場合があります。
したがって、ホワイトジルコニアの製造上の主な課題は次のとおりです。 組み込みの色分布ではなく、材料の均一性.
プレシェーディング ジルコニアは異なるアプローチに従います。
完全に白いジルコニアのブランクから始めて、後で色を追加するのではなく、材料の準備中に着色システムが導入されます。
簡略化されたプロセスは次のように表すことができます。:
ジルコニアパウダー+着色成分 → 混合 → 造粒 → 圧縮 → 仮焼結 → プレシェーディングジルコニアブランク
着色成分には、特定の歯の色合いを作り出すために設計されたさまざまな金属酸化物または他の着色システムを含めることができます。
重要な要件は、 均一分散.
着色成分が粉末全体に均一に分散されていない場合、最終的なジルコニア修復物は焼結後に望ましくない色の変化を示す可能性があります。
これは、メーカーがいくつかの追加要素を管理する必要があることを意味します:
着色成分の種類
着色成分の濃度
粒子サイズ
粉体分散液
混合均一性
水分と加工条件
ジルコニアブランク全体に分布
重要な点は、プレシェーディング ジルコニアは単に表面に「塗装」されているわけではないということです。
製造中に色が材料に組み込まれ、焼結後に修復物が所定の色合いになるようにします。
主な利点はワークフローの簡素化です。
ホワイトジルコニアの場合、通常、着色は実験室での処理中に行われます。事前にシェーディングされたジルコニアを使用すると、基本的な色合いがすでにブランクに組み込まれています。
これにより、従来の焼結前染色の必要性が減り、技術者にとってワークフローがより予測しやすくなります。
ただし、最終的な外観は修復物の厚さ、焼結条件、表面処理、その他の特性評価に依存する可能性があります。
多層ジルコニアはその概念をさらに一歩進めます。
メーカーは、比較的均一な色合いのブランクを製造する代わりに、同じジルコニア ブロック内に異なる領域を作成します。
単純化した構造は次のようになります。:
切縁部 → 移行部 → 象牙質部 → 頸部
層の正確な数と設計は製品によって異なります。
レイヤー間の違いは、次のような要素を変更することによって作成できます。:
着色濃度
ジルコニア粉末の組成
スタビライザーの内容
光学特性
粉末比率
材質特性
その結果、同じブロックの異なる領域が異なる光学特性または材料特性を持つ可能性があります。
このため、多層ジルコニアを単純に理解すべきではありません。 "いくつかの色を重ね合わせたもの。"
一部の配合では、メーカーは色合いだけでなく、ブロック全体の半透明性やその他の材料特性も制御する場合があります。
したがって、製造上の課題はさらに複雑になります:
製造業者は、材料が何であるかだけでなく、各材料特性がブロック内のどこに位置するかも管理する必要があります。
製造上の違いは、多層ジルコニアが歯科技工所で使用される場合に特に重要になります。
比較的均一な白または事前にシェーディングされたブロックでは、ブランク内の修復物の位置が基本的な色合いの分布にあまり影響を与えません。
ただし、多層ジルコニアの場合、修復物の垂直位置によって、最終的な修復物にどの層が含まれるかが決まります。
たとえば、歯冠の切端部分の位置が低すぎるか高すぎる場合、修復物には意図したものとは異なる割合の移行層または象牙質層が含まれる可能性があります。
したがって、技術者は次のことを考慮する必要があります。:
復元高さ
ブランクの厚さ
レイヤーの位置
挿入方向
入れ子の位置
マージンの位置
最終修復物の厚さ
これが、CAD/CAM ネスティング時に多層ジルコニアにさらに注意が必要な理由の 1 つです。
目標は、単に 1 つのブランクにできるだけ多くの修復物を適合させることではありません。修復物は、設計された材料勾配内に適切に配置される必要もあります。
3 つのタイプをまとめると次のようになります:
| 製造要素 | ホワイトジルコニア | プレシェードジルコニア | 多層ジルコニア |
|---|---|---|---|
| 塩基性ジルコニア粉末 | ✓ | ✓ | ✓ |
| 内蔵カラーリング | 通常はありません | ✓ | ✓ |
| 均一な色分布 | ✓ | ✓ | — |
| カラーグラデーション | — | 通常はありません | ✓ |
| 異なる材料領域 | 通常はありません | 通常はありません | ✓* |
| 粉末混合要件 | 標準 | より高い | より高い |
| レイヤー位置制御 | 不要 | 通常は必要ありません | 重要 |
| 研究室染色 | よく使われる | 減額またはオプション | 通常は減額またはオプション |
| CAD/CAM ネスティングに関する考慮事項 | 標準 | 標準 | より重要な |
*正確な設計は、多層ジルコニアの配合によって異なります。
白色からプレシェーディング、多層ジルコニアへの進行は、製造変数の増加として理解できます。
主な目的は:
素材をコントロールする。
メーカーは粉末の特性、組成、密度、焼結挙動に重点を置いています。
目標となるのは、:
素材をコントロールし、色をコントロールする。
着色システムはジルコニア全体に一貫して分布する必要があります。
目標となるのは、:
素材をコントロール + 色をコントロール + 空間分布をコントロール。
製造業者は、意図した層が正しい位置に形成されていること、および層間の移行が一貫していることを確認する必要があります。
これにより、粉末分布や層形成の小さなばらつきが最終的な光学結果に影響を与える可能性があるため、多層ジルコニアの製造の要求がさらに厳しくなります。
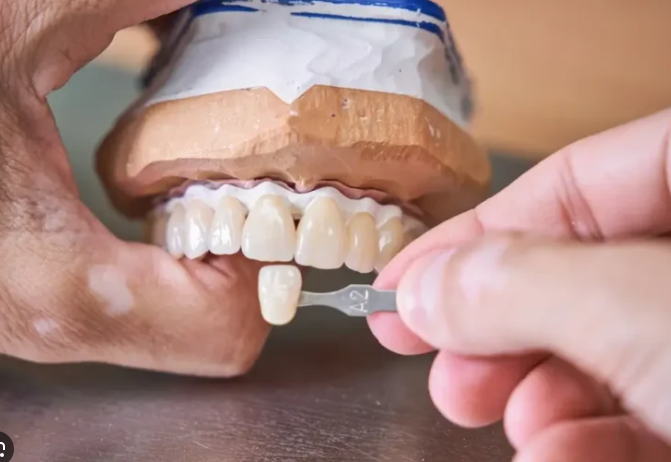
ジルコニアブランクは基本的な材料と光学特性を決定しますが、最終的な修復物はその後の加工にも影響されます。
などの要因:
CAD設計
修復物の厚さ
フライス加工精度
焼結温度
焼結時間
表面仕上げ
染色
グレージング
これらはすべて、修復物の最終的な外観とパフォーマンスに影響を与える可能性があります。
したがって、ジルコニアの種類をその色合いだけに基づいて選択するべきではありません。
ラボでは、修復の目的、必要な光学特性、加工ワークフロー、特定のジルコニア素材の特性も考慮する必要があります。
白色、プレシェーディング、多層ジルコニアは歯科用ブランクと同じように見えるかもしれませんが、その製造プロセスには異なるレベルの制御が含まれます。
ホワイトジルコニア 一貫した材料構造を達成することに主に焦点を当てています。
プレシェードジルコニア 材料の準備中に色制御が追加され、フライス加工後の従来の着色の必要性が軽減されます。
多層ジルコニア さらに、同じブランク内に異なる材料または光学領域を作成することで、製造と CAD/CAM の位置決めの両方がより重要になります。