

 中国語


歯科用磁器炉の選び方: 歯科技工所向けの完全な購入ガイド
2026-06-15
2026-09-28
着色は、多くのジルコニア修復物の作製において重要なステップです。粉砕後に液体着色が必要なジルコニアの場合、着色溶液は焼結前に希望の色合いを確立するのに役立ちます。
ただし、着色は炉前の最終ステップではありません。
着色後、ジルコニア修復物は通常、焼結前に完全に乾燥させる必要があります。
残留水分や着色液が焼結プロセスの初期段階で修復物の挙動に影響を与える可能性があるため、乾燥は重要です。正確な乾燥手順は、着色システム、修復物のサイズ、材料メーカーの指示によって異なります。
仮焼結ジルコニアは多孔質であり、その表面から材料の中に着色液を吸収することができます。
着色方法に応じて、液体はジルコニアにさまざまな深さまで浸透します。着色溶液には、修復物が焼結炉に入る前に除去する必要がある水やその他の成分が含まれる場合があります。
簡素化されたワークフローは、:
フライス加工→洗浄→着色→乾燥→焼結
したがって、乾燥ステップは、液体の着色と熱処理の間の移行として機能します。
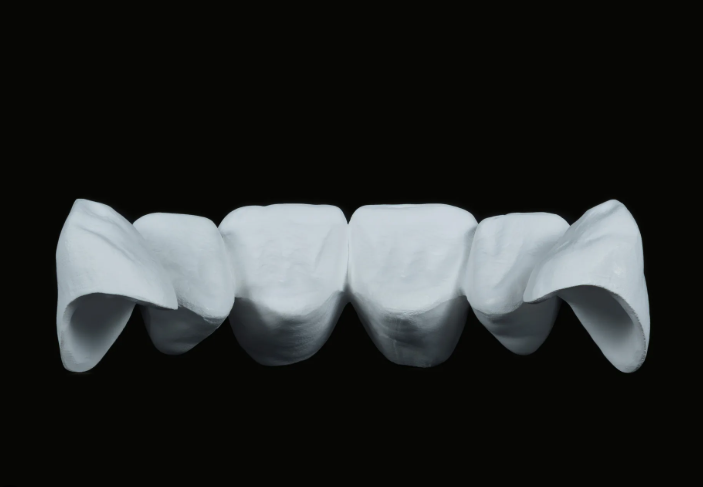
着色後、ジルコニアはその外面と多孔質構造の内部の両方に水分を保持する場合があります。
過剰な液体が残ったまま修復物が炉に入る場合、液体は焼結サイクルの初期段階で加熱にさらされることになります。
制御された乾燥により、高温処理が始まる前にこの水分の多くを除去できます。
ジルコニア修復物の厚さは必ずしも均一ではありません。
薄いベニア、クラウン、および大きなフルアーチ修復物では、カラーリング後の水分分布が大きく異なる場合があります。
より厚い修復物の内部に水分が残っている場合、加熱中の蒸発が異なる領域で異なる速度で発生する可能性があります。
これが、より大きな修復物や厚い修復物では、小さな修復物よりも慎重な乾燥が必要になる理由の 1 つです。
カラーリングは、修復物全体にわたって制御された色合いの分布を作成することを目的としています。
着色液の乾燥が不十分だと、その後の加熱工程が意図した条件で進行しない場合があります。
したがって、乾燥は色制御プロセス全体の一部を形成します。
それは単に表面的なステップであると考えるべきではありません。
必ずしもそうとは限りません。
この区別は重要です。
粉砕後に液体着色溶液を使用して手動または機械的に着色されたジルコニアの場合、通常、焼結前に乾燥が必要です。
修復物は、特定の着色システムとジルコニア素材の要件に従って乾燥する必要があります。
プレシェーディングジルコニアは製造時にすでに着色されています。
粉砕後に追加の液体着色を適用しない場合、別個の「着色後の乾燥」ステップはありません。
焼結前の通常の洗浄および準備手順に従う必要があります。
したがって、声明は、 "すべてのジルコニアは着色後に乾燥する必要があります" 広すぎます。
より正確な記述は、:
液体着色を受けるジルコニア修復物は、通常、焼結前に十分に乾燥させる必要があります。
液体カラージルコニアの一般的なワークフローは次のとおりです。:
修復物は、予備焼結されたジルコニアブランクからフライス加工されます。
予備焼結材料は比較的壊れやすいため、修復物は慎重に取り扱う必要があります。
粉砕後は、材料メーカーが推奨する手順に従って、ほこりやその他の残留物を除去する必要があります。
きれいな表面は、着色液との相互作用をより安定させるのに役立ちます。
カラーリング液は、推奨される浸漬または刷毛塗りの手法を使用して塗布できます。
着色溶液の量と塗布方法は、希望する色合いとメーカーの指示に従って制御する必要があります。
カラーリング後、修復物を完全に乾燥させてから炉に入れます。
乾燥方法は、着色システムに応じて、自然乾燥または制御された加熱を含みます。
適切に乾燥したら、修復物はプログラムされた焼結サイクルに進むことができます。
焼結スケジュールは、使用するジルコニア材料に対応する必要があります。
がある すべてのジルコニア着色手順に共通の乾燥時間はありません.
これは、乾燥要件が状況に応じて異なるためです。:
たとえば、小さな単一クラウンと大きなフルアーチ修復物では、同じ乾燥条件が必要ない場合があります。
したがって、「すべてのジルコニアは正確に 30 分間乾燥させなければならない」などの固定的な記述は、特定の材料と着色システムでサポートされていない限り、使用すべきではありません。
最も安全なアプローチは、材料と着色システムに提供されている検証済みの乾燥パラメータに従うことです。
乾燥が不十分だとすべての場合に同じ結果が生じるとは限りませんが、いくつかの問題が発生する可能性が高くなります。
残留液体が多孔質仮焼結ジルコニアの内部に残る場合があります。
加熱初期段階で残留液体が蒸発すると、熱プロセスが意図した焼結条件と異なる場合があります。
着色液の不均一な分布または除去は、一貫性のない色合いの展開に寄与する可能性があります。
修復物が大きく厚ければ厚いほど、カラーリング液がどのくらい深く浸透しているか、十分に乾燥しているかどうかを考慮することがより重要になります。
これは、大きな橋やフルアーチ修復物を処理する場合に特に関係します。
正確には違います。
乾燥と焼結は、ジルコニア加工の 2 つの異なる段階です。
乾燥 液体着色後に残った水分や揮発性成分を除去することを主な目的としています。
焼結 ジルコニアを緻密化し、最終的な物理的特性を発現させる高温プロセスです。
したがって、2 つのステージを交換可能なものとして扱うべきではありません。
湿った修復物を直接焼結サイクルに入れ、炉が「自動的に乾燥させる」と仮定することは、制御された乾燥手順に従うことと同じではありません。
いくつかの要因が、カラージルコニア修復物の乾燥速度に影響を与える可能性があります。
厚い領域では水分が材料の内部深くに残る可能性があるため、一般的により注意が必要です。
大きな修復物は全体の表面積が大きくなり、より多くの着色液が含まれる場合があります。
浸漬とブラッシングでは、さまざまな量の液体がジルコニアに導入される可能性があります。
配合が異なれば、蒸発特性も異なる場合があります。
温度が高いと自動的に乾燥が促進されるわけではありません。過剰な加熱や制御されていない加熱は、素材や着色プロセスに影響を与える可能性があります。
このため、単に温度を上げてプロセスを短縮するのではなく、推奨される乾燥条件に従う必要があります。
プロセス全体は 3 つの異なる段階として理解できます。:
着色→液抜き→焼成
各ステージには異なる目的があります。
着色:
予備焼結ジルコニアに希望の色合いを加えます。
乾燥:
残留水分を除去し、修復物を熱処理に備えます。
焼結:
ジルコニアを高密度化し、最終的な構造と特性を開発します。
液体着色を使用する場合に乾燥段階を省略することは、意図した準備ステップを完了せずに、湿った材料から直接高温プロセスに移行することを意味します。