

 中国語

アジア太平洋地域の歯科 CAD/CAM の爆発的な成長: 中国とインドの機会と課題
2026-01-18
2026-10-21
歯科用ジルコニア修復物は、予備焼結されたジルコニアブロックから粉砕され、最終的な密度と強度を得るために高温で焼成されます。このプロセス中、材料の密度が高まるにつれて修復物は小さくなります。
しかし、ジルコニアのクラウンやブリッジを予測可能な量だけ収縮させながら、CAD ソフトウェアで設計した寸法を達成するにはどうすればよいでしょうか?
答えは単に焼結温度だけではありません。 予測可能なジルコニアの収縮は、材料配合、粉末処理、仮焼結密度、焼結条件、寸法測定、および CAD/CAM 補正の連携の結果です。
予備焼結ジルコニアは完全に緻密ではありません。ジルコニア粒子はつながっていますが、粒子間には微細な細孔が残ります。
材料が加熱されると、熱エネルギーにより原子およびイオンの移動度が増加します。拡散プロセスにより、材料は粒子接触および粒界に向かって移動することができます。として知られる粒子間の接続 焼結ネック、徐々に成長します。
同時に、材料の密度が高くなるにつれて孔は小さくなり、最終的には消えます。
簡単に言うと:
粒子結合の増加 → 細孔容積の減少 → 密度の増加 → 全体の寸法の減少。
したがって、ジルコニアの焼結収縮は本質的に次の巨視的な結果です。 高密度化.
この質問には重要な区別が必要です。
ジルコニアは加熱すると自然に変形します。 熱膨張。比較的低い温度では、温度の上昇により寸法がわずかに増加する可能性があります。
温度が十分に高くなって顕著な焼結が起こると、緻密化の効果がより強くなり始めます。細孔容積の減少は、最終的には熱膨張による寸法増加を超えます。
したがって、プロセス全体は次のように簡略化できます。:
加熱→熱膨張→緻密化の開始→収縮の増加→最終的な緻密化。
これは、歯科修復物が目に見えて大きくなり、その後突然小さくなるという意味ではありません。これらの効果は連続加熱プロセス中に重なり合い、正確な寸法挙動は材料と焼結条件によって異なります。
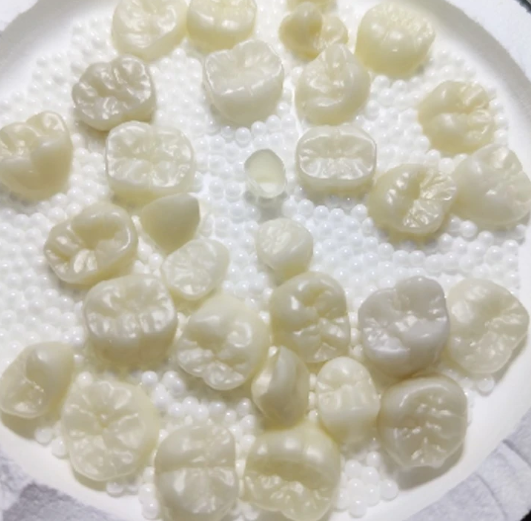
収縮量は仮焼結体の状態に大きく関係します。
最も重要な要素の 1 つは、 仮焼結密度.
同じ種類の粉末から作られた 2 つのジルコニア ブロックを考えてみましょう。
密度が低い仮焼結ブロックには、より多くの細孔容積が含まれます。最終焼結中に、より多くの細孔空間を除去する必要があり、その結果、密度がさらに高まり、線形収縮が大きくなる可能性があります。
より高密度のブロックには、残存する細孔容積が少なくなるため、さらなる高密度化の余地が少なくなります。
これにより重要な関係が生まれます:
仮焼結密度 → 残留気孔率 → 緻密化 → 寸法収縮
したがって、歯科用ジルコニアの製造では、密度の均一性の制御が平均密度の制御と同じくらい重要です。
ジルコニア ブロックの異なる領域の予備焼結密度が異なると仮定します。
ある領域の密度が他の領域よりも低い場合、焼結中にその領域の密度がさらに高まる可能性があります。その結果、異なる領域ではわずかに異なる寸法変化が発生する可能性があります。
これは、より大きな修復物やより複雑な修復物の寸法の不正確さに寄与する可能性があります。
このため、ジルコニアの製造では、制御された内部構造を実現することに重点が置かれています。:
粉体の特徴
粉末の混合と加工
圧縮
仮焼結
密度分布
目標は、単に特定の平均収縮値を達成することではなく、 材料全体にわたって均一かつ再現性のある収縮.
ジルコニアは、すべての素材またはすべての製造バッチでまったく同じ割合で収縮するわけではありません。
したがって、製造業者は実験的に収縮を決定します。
単純化した例は次のようになります:
焼結前寸法: 100.00mm
焼結後寸法: 79.20mm
線形収縮は:
[
\frac{100.00-79.20}{100.00}\times100%=20.8%
]
対応する寸法保持率は次のとおりです。:
[
\frac{79.20}{100.00}=0.792
]
この測定値を使用して、適切な CAM 補償係数を確立できます。
実際の生産では、収縮試験は管理された測定手順に従う必要があり、寸法挙動はさまざまな方向で評価される場合があります。
これが、焼結後に修復物が意図した寸法に近づくことができる主な理由です。
希望する最終寸法が次のようになっているとします。:
10.00mm
測定された線収縮率はおよそ:
0.792
CAM システムは、より大きな事前焼結修復物を作成する必要があります:
[
10.00 / 0.792 \約 12.63\text{ mm}
]
焼結後:
[
12.63\times0.792\about10.00\text{ mm}
]
CAM システムで使用される実際の値は、特定のジルコニア材料とその測定された収縮率によって異なります。
したがって、ジルコニア自体は、特定の最終寸法まで収縮する必要があることを「認識」しません。
その代わり:
材料が予測可能な収縮を提供する → メーカーがそれを測定する → CAM システムがそれを補正する。
理想的には、均質なジルコニア本体はさまざまな方向で同様の収縮を示すはずです。これはよく相対的に説明されます。 等方性収縮.
ただし、実際のマテリアルでは、X、Y、Z 方向に違いが見られる場合があります。
たとえば、仮説的なマテリアルは次のようになります。:
| 方向 | 線形収縮 |
|---|---|
| X | 20.8% |
| Y | 21.0% |
| Z | 20.7% |
小さな違いは、比較的一貫した寸法挙動を示しています。
差が大きい場合、材質がより顕著に現れる可能性があります。 異方性収縮.
これは、小さな寸法の偏差でも累積する可能性がある、大きな橋や複雑な修復物の場合に特に重要です。
焼結プログラムは、材料が緻密化プロセスを通じてどのように移動するかを決定します。
重要なパラメータには次のものがあります。:
加熱速度
焼結ピーク温度
開催時間
冷却速度
炉内温度の均一性
修復物のサイズと形状
炉内への設置
温度が高いということは、単に「収縮制御が優れている」ということを意味するわけではありません。”
焼結条件が適切でない場合、過度の粒子成長、不十分な緻密化、または微細構造のその他の変化が、最終特性および寸法安定性に影響を与える可能性があります。
目標は、 制御された再現可能な焼結プロセス それにより、期待される最終的な密度と寸法が得られます。
ジルコニア素材が異なると異なる場合があります:
粉体の特徴
粒度分布
スタビライザーシステム
締固め条件
仮焼結密度
焼結挙動
したがって、1 つの普遍的な収縮率をすべてのジルコニア ブロックに適用することはできません。
2 つの材料が同様の組成を持っている場合でも、それらの加工条件によって異なる仮焼結構造が生成される可能性があり、したがって異なる焼結挙動が生じる可能性があります。
このため、収縮率は単純に仮定するのではなく、特定の材料と製造プロセスに応じて決定する必要があります。
ジルコニア修復物の寸法精度は、閉ループプロセスとして見ることができます。:
ジルコニアパウダー
↓
粉末加工と圧縮
↓
制御された仮焼結密度
↓
仮焼結
↓
収縮測定
↓
収縮率の決定
↓
CAD/CAM補正
↓
フライス加工
↓
最終焼結
↓
緻密化と収縮
↓
最終修復
これは、ジルコニアが焼結中に比較的予測可能な寸法変化を達成できる理由を説明しています。
精度は炉だけから得られるものではありません。これは、焼結前の材料の制御、実際の寸法挙動の特性評価、安定した焼結プロセスの維持、CAD/CAM 製造中の適切な補正の適用によって実現されます。
ジルコニアの焼結収縮は基本的に 高密度化プロセス。加熱中、原子およびイオンの拡散によりジルコニア粒子がより緊密に結合し、微細な細孔が徐々に減少します。細孔容積が減少すると、材料の全体の寸法が減少します。
同時に、ジルコニアも加熱中に熱膨張を起こします。したがって、最終的な寸法変化は、加熱および焼結サイクル全体で発生するいくつかの物理的プロセスの結果です。
歯科用ジルコニアが予測可能な最終寸法を実現できる理由は、完全に固定された割合で収縮するためではありません。代わりに、メーカーは粉末、密度、予備焼結プロセス、および最終焼結条件を制御し、実際の収縮を測定し、CAD/CAM ソフトウェアを通じてそれを補正します。